

Насос для красок и эмалей подбирают не по мощности и не по бренду — а по вязкости продукта, наличию абразивных пигментов, типу растворителя и тому, что происходит с краской в насосе после окончания смены. Неправильный выбор типа — и через неделю шестерёнчатый насос заклинит на эпоксидной эмали с TiO₂, а мембранный разрушится изнутри от агрессивного растворителя.
Дальше по порядку: четыре конструктивных типа насосов для лакокрасочных материалов (ЛКМ), таблица подбора по ключевым параметрам продукта, критерии выбора с учётом взрывозащиты и схем промывки, нормативные требования и разбор типичных ошибок на производстве.
Нужна помощь с подбором оборудования?
Инженеры «Ленгидропром» проведут расчёт и подберут насос под ваши задачи. Ответ в течение 1-2 рабочих дней.
+7 (812) 270-75-74 / +7 (993) 960-64-88
Нормативная база для насосов на ЛКМ-производстве
ГОСТ 9070-75 «Вискозиметры для определения условной вязкости лакокрасочных материалов» — стандарт на вискозиметр ВЗ-246, которым измеряют вязкость ЛКМ в секундах на производстве. При подборе насоса условную вязкость переводят в динамическую (сПз/мПа·с) для корректного расчёта по характеристике насоса. ГОСТ 31844-2012 «Материалы лакокрасочные. Требования безопасности» — классифицирует ЛКМ по пожароопасности в зависимости от температуры вспышки растворителя. ТР ТС 012/2011 — сертификат взрывозащиты обязателен для насосов с электроприводом, работающих с ЛКМ на органических растворителях с температурой вспышки ниже 61°C (категория IIA, IIB по ГОСТ IEC 60079-0). ТР ТС 010/2011 — декларация соответствия на насосное оборудование. Мембранные насосы с пневмоприводом (AODD) не требуют сертификата взрывозащиты сами по себе, но пневматическая сеть и электрическая арматура в зоне — по ТР ТС 012.
Почему обычный центробежный насос не работает с красками и эмалями
Центробежный насос — рабочая лошадь для воды, нефтепродуктов и разбавленных химических растворов. Для красок и эмалей он подходит лишь в узком случае: маловязкие водорастворимые системы с вязкостью до 100–200 сПз без абразивных пигментов и при умеренном содержании сухого остатка. Как только вязкость растёт выше 200 сПз — КПД центробежного насоса падает, напор проседает, и насос перестаёт выдавать заявленную подачу. При вязкости выше 500–1 000 сПз центробежный насос с красками просто не справится физически: жидкость не успевает заполнять рабочее колесо с той скоростью, с которой оно вращается.
Вторая проблема — абразивные пигменты. В большинстве промышленных красок и эмалей присутствуют твёрдые наполнители: диоксид титана TiO₂ (основной белый пигмент), оксиды железа (красные, жёлтые, чёрные пигменты), микронизированный барит, тальк, мел. Размер частиц — от 1 до 50–100 мкм. Зазор между рабочим колесом и корпусом центробежного насоса — единицы миллиметров: частицы пигмента шлифуют проточную часть. В объёмных насосах — шестерёнчатом и винтовом — зазоры ещё меньше, и абразив действует ещё быстрее. Только мембранный и перистальтический насосы переносят абразивные пигменты без ускоренного износа рабочих органов.
Третья особенность — застывание краски в насосе после остановки. Алкидные, эпоксидные и полиуретановые эмали полимеризуются при контакте с воздухом или отвердителем. Если насос остановлен без промывки, краска затвердевает в корпусе, в зазорах между шестернями, в клапанных гнёздах мембранного насоса — и при следующем пуске насос либо не запустится, либо выйдет из строя. Промывочная схема — обязательный элемент любой насосной установки для двухкомпонентных и алкидных ЛКМ.
Типы насосов для красок и эмалей: конструктивные схемы и области применения
Для ЛКМ применяются четыре основных конструктивных типа насосов. Каждый закрывает свой диапазон вязкости, свою чувствительность к абразиву и своё место в технологической цепочке — от подачи растворителей до растарки готовой густой эмали из бочек.
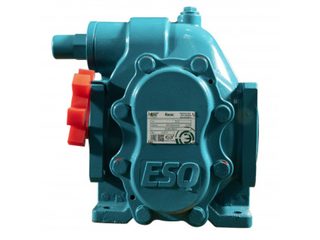
Шестерёнчатый насос (НМШ, внутреннее зацепление)
Объёмный насос с парой шестерён — ведущей и ведомой. Принцип: жидкость захватывается во впадины зубьев при расцеплении шестерён у всасывающего патрубка и переносится в зону нагнетания. Минимальные пульсации при внутреннем зацеплении, реверсивный режим (промывка в обратном направлении). Стальные шестерни истираются абразивными пигментами: подходит для красок с содержанием нерастворимых частиц не более 5% и размером частиц не более 200–300 мкм.
- Вязкость: 20–40 000 сПз
- Пульсации: минимальные
- Для нетоксичных, неабразивных ЛКМ
Винтовой (одновинтовой) насос
Ротор — стальной спиральный винт, статор — эластичная обойма (NBR, EPDM или ПТФЭ). Вращение ротора создаёт замкнутые полости, которые перемещают жидкость от всасывания к нагнетанию. Подача абсолютно равномерная, без пульсаций — оптимально для дозирования и подачи к краскораспылителям. Статор истирается абразивными пигментами и набухает в агрессивных растворителях: выбор материала статора критичен.
- Вязкость: 100–1 500 000 сПз
- Пульсации: отсутствуют
- Для густых эмалей, дозирования ЛКМ
Мембранный пневматический (AODD)
Две ПТФЭ или резиновые мембраны попеременно создают давление в рабочих камерах — краска движется через шариковые клапаны. Нет вращающихся деталей, нет торцевого уплотнения вала, нет риска искрообразования — оптимален для взрывопожароопасных ЛКМ на органических растворителях. Переносит абразивные пигменты лучше шестерёнчатого и винтового насосов. Характерный недостаток — пульсирующая подача; при необходимости — демпфер пульсации.
- Вязкость: 1–50 000 сПз
- Без взрывозащищённого эл. двигателя
- Для растворителей, алкидов, эпоксидов
Перистальтический шланговый насос
Ролики или башмаки ротора последовательно пережимают гибкий шланг — краска движется внутри шланга, не контактируя с рабочим механизмом. Нет торцевого уплотнения вала: среда не касается привода. Переносит абразивные пигменты без износа металлических деталей, точное дозирование. Шланг — расходный элемент; ресурс 500–3 000 часов в зависимости от вязкости и абразивности.
- Вязкость: 1–30 000 сПз
- Абразивные пигменты: без ограничений
- Точное дозирование колеров, пигментных паст
Как выбрать насос для краски: пять параметров подбора
Инженеры, впервые подбирающие насос для ЛКМ-производства, часто идут по пути наименьшего сопротивления: берут «химический» насос из нержавейки и надеются, что он справится. Краски — не кислоты и не щёлочи, но у них есть свои специфические свойства, которые делают этот подход рискованным. Ниже пять параметров, которые нужно зафиксировать до начала подбора.
- Динамическая вязкость при рабочей температуре: вязкость краски — главный параметр подбора. Маловязкие растворители и водоразбавимые грунтовки — 1–500 сПз, можно использовать мембранный или шестерёнчатый. Средневязкие алкидные и акриловые краски — 500–10 000 сПз: шестерёнчатый или винтовой. Густые эмали, шпатлёвки, клеи — 10 000–1 500 000 сПз: только винтовой или специализированный бочковый насос. Вязкость ЛКМ по ГОСТ 9070 измеряют в секундах вискозиметром ВЗ-246; перевод в сПз выполняет поставщик насоса по номограмме.
- Наличие и тип абразивных пигментов: если в составе краски есть TiO₂, оксиды железа, барит или другие твёрдые наполнители с концентрацией более 5% по объёму — шестерёнчатый насос с металлическими шестернями и малыми зазорами истирается за 2–6 месяцев. Оптимальный выбор при высоком содержании пигментов — мембранный AODD с ПТФЭ-мембранами и шариковыми клапанами из карбида вольфрама или керамики, или перистальтический с армированным шлангом.
- Тип растворителя и взрывопожарная опасность: краски на органических растворителях (ксилол, толуол, уайт-спирит, ацетон, MEK) — взрывоопасные жидкости с температурой вспышки ниже 61°C. Насос с электродвигателем в такой зоне требует взрывозащищённого исполнения (Ex) с сертификатом ТР ТС 012/2011. Мембранные насосы с пневмоприводом — безопасная альтернатива без взрывозащищённого электродвигателя. Водоразбавимые ЛКМ (акриловые, латексные) — без ограничений по взрывозащите.
- Требование к равномерности подачи: при подаче краски к автоматическим краскораспылителям и дозирующим установкам пульсации недопустимы — нарушают равномерность нанесения покрытия. Нулевые пульсации обеспечивает только винтовой насос. Мембранный насос пульсирует с частотой срабатывания клапанов; для сглаживания — демпфер пульсации (пневмокомпенсатор) на нагнетательном патрубке. Шестерёнчатый насос с внутренним зацеплением даёт минимальные пульсации из электрических объёмных насосов.
- Схема промывки и режим работы: двухкомпонентные эпоксидные и полиуретановые системы полимеризуются в насосе при остановке длительностью более 15–30 минут. Для таких продуктов обязательна схема промывки растворителем в конце каждой смены. Шестерёнчатый насос промывается реверсом; мембранный и перистальтический — прокачкой растворителя через клапаны. Для непрерывного производства с остановками не более 30 минут — любой тип. Для сезонного производства с длительными простоями — предпочтителен мембранный или перистальтический: они легче разбираются и промываются вручную.
Типичная ошибка: шестерёнчатый насос для эпоксидной эмали с TiO₂
На участке фасовки промышленной эпоксидной эмали (вязкость 8 000 сПз, содержание TiO₂ — 22% по объёму, растворитель — ксилол) установили шестерёнчатый насос с чугунными шестернями внешнего зацепления. Через три недели работы заклинивание: абразивный TiO₂ выработал зазор между шестернями и корпусом, металлическая пыль смешалась с продуктом и загрязнила партию. Насос заменили на мембранный пневматический AODD с ПТФЭ-мембранами, шариковыми клапанами из карбида вольфрама и корпусом из нержавейки 316L. Дополнительно установили демпфер пульсации на нагнетательном патрубке. За последующие 8 месяцев эксплуатации замены мембраны — одна плановая.
При подборе насоса поставщик должен получить от вас конкретные данные: тип ЛКМ и его состав (связующее, растворитель, пигменты и их концентрация), вязкость по ВЗ-246 или в сПз при рабочей температуре, требуемую подачу в л/мин или м³/ч, давление на выходе, режим работы и схему промывки. Только при наличии этих данных можно корректно подобрать тип насоса, материал проточной части и эластомеры уплотнений.
Сравнение типов насосов для ЛКМ по ключевым параметрам
| Тип насоса | Диапазон вязкости | Пульсации | Абразивные пигменты | Орг. растворители (Ex) | Застывание / Промывка | Типичное применение |
|---|---|---|---|---|---|---|
| Шестерёнчатый НМШ | 20–40 000 сПз | Минимальные | ✗ Ускоренный износ | ⚠ Нужен Ex-двигатель | Промывка реверсом, быстро | Лаки, олифа, средневязкие алкиды без пигментов |
| Винтовой одновинтовой | 100–1 500 000 сПз | Отсутствуют | ⚠ Истирает статор | ⚠ Нужен Ex-двигатель | Промывка перед остановкой обязательна | Густые эмали, шпатлёвки, дозирование к распылителям |
| Мембранный AODD | 1–50 000 сПз | ⚠ Есть, нужен демпфер | ✓ Хорошая стойкость | ✓ Без Ex-двигателя | Быстрая промывка прокачкой растворителя | Растворители, алкиды, эпоксиды, акрилы с пигментами |
| Перистальтический шланговый | 1–30 000 сПз | ⚠ Умеренные | ✓ Без износа металла | ⚠ Нужен Ex-двигатель | Шланг легко промыть или заменить | Дозирование колеров, пигментных паст, абразивных эмалей |
| Бочковый (погружной винтовой / центробежный) | 10–500 000 сПз | Минимальные | ⚠ Зависит от типа | ⚠ Нужен Ex-двигатель | Извлекается из бочки и промывается | Растарка бочек 200 л, IBC-контейнеров, приём со склада |
Диапазоны вязкости — ориентировочные при +20°C. Вязкость красок сильно зависит от температуры: при охлаждении до 0–5°C вязкость алкидной эмали может возрасти в 5–10 раз по сравнению с паспортным значением. Зимний запуск насоса на холодной краске из неотапливаемого склада — частая причина заклинивания и разрыва мембраны.
Сертификаты и авторизации
ООО «ЛЕНГИДРОПРОМ» — официальный дилер производителей насосного оборудования для лакокрасочной промышленности, включая мембранные, шестерёнчатые, винтовые и перистальтические насосы для ЛКМ.
Часто задаваемые вопросы
Как измерить вязкость краски и перевести её в сПз для подбора насоса?
Нужна ли взрывозащита для насоса, перекачивающего краску на уайт-спирите?
Почему мембранный насос пульсирует и как это устранить?
Как часто нужно менять шланг в перистальтическом насосе при работе с красками?
Какой материал статора выбрать для винтового насоса на алкидной или эпоксидной краске?
Как предотвратить застывание двухкомпонентной эпоксидной краски в насосе?
Можно ли перекачивать краску центробежным насосом из нержавейки?
Какой насос выбрать для растарки красок из бочек 200 л и IBC-контейнеров?
Как влияет температура на вязкость краски и работу насоса зимой?
Участвуете ли вы в тендерах на поставку насосов для лакокрасочного производства?
Нужна помощь с подбором оборудования?
Инженеры «Ленгидропром» проведут расчёт и подберут насос под ваши задачи. Ответ в течение 1-2 рабочих дней.
+7 (812) 270-75-74 / +7 (993) 960-64-88