

Насосы для молока — санитарное оборудование для бережной перекачки молока, сливок, сыворотки и кисломолочных продуктов без вспенивания, механического повреждения жировой фазы и расслоения эмульсии. Применяются на всех этапах технологической цепочки: приёмка от автоцистерн и танков-охладителей, подача на пастеризатор, нормализация, сепарация, розлив, а также подача моющих растворов в системах CIP/SIP. Ошибочный подбор насоса по типу, скорости вращения или материалам приводит к срыву эмульсии, росту КМАФАнМ и забракованным партиям продукции — поэтому к выбору оборудования предъявляются требования строже, чем в большинстве других отраслей.
В разборе: классификация молочных насосов по принципу действия, технические параметры российских серий (Г2-ОПА, Г2-ОПБ, ОНЦ) и импортных аналогов, гигиенические требования по EHEDG и 3-A Sanitary Standards, материальное исполнение по AISI 304 и 316L, критерии подбора под конкретную задачу и нормативная база по ТР ТС 021/2011 и ТР ТС 033/2013. Материал ориентирован на главных инженеров молочных заводов, технологов, проектировщиков линий переработки и специалистов отдела снабжения при комплектации закупок по 44-ФЗ и 223-ФЗ.
Нужна помощь с подбором оборудования?
Инженеры «Ленгидропром» проведут расчёт и подберут насос под ваши задачи. Ответ в течение 1-2 рабочих дней.
+7 (812) 270-75-74 / +7 (993) 960-64-88
Нормативная база и ключевые требования
Насосы для молока выпускаются по ТР ТС 010/2011 «О безопасности машин и оборудования» с оформлением декларации соответствия. Материалы, контактирующие с продуктом, подпадают под ТР ТС 021/2011 «О безопасности пищевой продукции» в части санитарно-гигиенических характеристик. Продукция, перекачиваемая насосом, регулируется ТР ТС 033/2013 «О безопасности молока и молочной продукции» — это фиксирует ответственность за выбор оборудования. Для контакта с молочной средой применяются стали AISI 304 (12Х18Н10Т) и AISI 316L с полировкой внутренних поверхностей до Ra ≤ 0,8 мкм, а для высокотребовательных применений (детское питание, асептика) — с дополнительной сертификацией EHEDG и 3-A Sanitary Standards. Санитарные соединения стандартизованы по DIN 11851, DIN 32676 Tri-Clamp, SMS 1145 и IDF.
Зачем нужны специальные насосы для молока: задача, которую они решают
Молоко — не просто жидкость с низкой вязкостью и плотностью около 1 030 кг/м³. Это коллоидная система из воды, жировых глобул размером 1–10 мкм, белковых мицелл и растворённых солей. Любое интенсивное механическое воздействие — высокие сдвиговые усилия, кавитация, подсос воздуха — разрушает жировые глобулы и белковые структуры. Итог: вспенивание, срыв эмульсии, выделение масляных хлопьев, изменение органолептики. Для свежего питьевого молока это партии, которые нельзя отгрузить покупателю; для сливок и сыворотки — нарушение технологии на этапе сепарации или пастеризации.
Гигиеническая составляющая не менее важна. Молоко — богатая питательная среда: остатки продукта в «мёртвых зонах» насоса за 2–4 часа при комнатной температуре дают рост КМАФАнМ (количество мезофильных аэробных и факультативно-анаэробных микроорганизмов) на несколько порядков. Именно поэтому конструкция санитарного насоса рассчитана на полный дренаж продукта, безразборную мойку CIP горячими щёлочными и кислотными растворами, а при необходимости — и стерилизацию паром (SIP) при температуре до +140 °C.
Экономически корректный выбор молочного насоса — это баланс между капитальными затратами и стоимостью риска остановки линии. Центробежные серии Г2-ОПА и Г2-ОПБ российского производства покрывают 80% типовых задач на молокозаводах мощностью до 50 т/сутки. Для густых сред (творожные массы, сметана 30%, йогурты с наполнителями) и асептических линий применяются объёмные насосы — кулачковые, винтовые, синусоидные, — стоимость которых в 3–8 раз выше, но и ресурс, и сохранность продукта оправдывают инвестиции на производствах от 100 т/сутки.
Типы насосов для молочных продуктов
Молочные насосы классифицируются по принципу действия: динамические (центробежные, самовсасывающие с боковым каналом) и объёмные (кулачковые, винтовые, синусоидные, шестерённые, мембранные). Выбор определяется вязкостью продукта, допустимыми сдвиговыми напряжениями, требуемой подачей и давлением. Маловязкие продукты (молоко, сыворотка, моющие растворы) перекачиваются центробежными — они дешевле, проще в обслуживании, имеют КПД 55–75%. Вязкие и чувствительные к сдвигу среды (сливки 30–35%, йогурт с частицами фруктов, творожное зерно, сметана) требуют объёмных насосов с низкой окружной скоростью ротора.
| Тип | Конструкция | Типичное применение |
|---|---|---|
| Центробежный санитарный | Одноступенчатый, консольно-моноблочный, закрытое рабочее колесо, торцевое уплотнение | Молоко, обезжиренное молоко, сыворотка, вода, моющие растворы CIP |
| Самовсасывающий центробежный | С боковым каналом или с разделительным баком; высота самовсасывания до 6 м | Возврат CIP-раствора, слив цистерн, подача из заглублённых ёмкостей |
| Кулачковый (лобарный, роторный) | Два вращающихся синхронизированных ротора, передача через синхронизирующий редуктор; без контакта роторов между собой | Сливки 20–40%, сметана, йогурт с наполнителями, творожные массы, сырное зерно |
| Винтовой одноступенчатый | Ротор-шнек в статоре из эластомера (EPDM/NBR); низкая пульсация, высокая самовсасывающая способность | Творог 18%, густые йогурты, сырные сгустки, продукты с кусочками до 10 мм |
| Синусоидный (sine pump) | Синусоидальный ротор в корпусе с разделителем-гейтом; отсутствие пульсаций и сдвиговых усилий | Асептические линии UHT-молока, сливки премиум-класса, детское питание |
| Шестерённый санитарный | Две шестерни с внешним зацеплением; постоянная подача, точность дозирования | Нормализация по жиру, дозирование закваски, подача стабилизаторов |
| Мембранный санитарный | Две диафрагмы, пневмопривод; полное опорожнение, работа «всухую» | Опорожнение ёмкостей, подача вязких паст, перекачка при низких расходах |
На типовом молокозаводе производительностью 20 т/сутки устанавливается 8–15 насосов разного типа. Наиболее массово закупаются центробежные санитарные — на их долю приходится 60–70% парка; кулачковые и винтовые — 20–30%; синусоидные и мембранные — остальное. Ниже — ключевые параметры четырёх основных типов, наиболее востребованных на российском рынке.
Центробежный санитарный (Г2-ОПА, Г2-ОПБ, ОНЦ)
Рабочая лошадка молочного производства. Перекачивает маловязкие продукты до 90 °C. Несамовсасывающий, требует залива перед пуском. Детали из стали 12Х18Н10Т (AISI 304) или AISI 316L.
- Подача: 6,3–50 м³/ч
- Напор: 12–40 м
- КПД: не менее 55%
- NPSH: до 4 м
- Температура: до +90 °C
- Мощность: 0,75–7,5 кВт
Кулачковый (лобарный) насос
Объёмный насос для вязких и чувствительных к сдвигу продуктов. Два синхронизированных ротора без взаимного контакта. Перекачивает среды с кусочками до 15 мм без разрушения. Мойка CIP/SIP.
- Подача: 1–100 м³/ч
- Давление: до 20 бар
- Вязкость: до 1 000 000 сПз
- Температура: до +140 °C (SIP)
- Уплотнения: EPDM, FKM, HNBR
- Сертификация: EHEDG, 3-A
Винтовой санитарный (шнековый)
Одновинтовой насос с ротором-шнеком и эластомерным статором. Деликатная перекачка густых и неоднородных продуктов — творог, сметана, сырные сгустки. Низкая пульсация, высокое самовсасывание до 8 м.
- Подача: 0,5–80 м³/ч
- Давление: до 24 бар
- Вязкость: до 100 000 сПз
- Температура: до +120 °C
- Статор: EPDM, NBR, FKM
- Частицы: до 10 мм
Синусоидный насос (sine pump)
Премиальное решение для асептических и UHT-линий. Синусоидальный ротор переносит продукт без пульсаций и сдвига, сохраняя структуру белков и жира. Сертификация EHEDG Type EL Class I Aseptic.
- Подача: до 99 м³/ч
- Давление: до 15 бар
- Температура: до +140 °C (SIP)
- Самодренаж, низкие сдвиговые усилия
- Уплотнения SiC/SiC, SiC/C
- FDA, USP Class VI материалы
Технические характеристики насосов для молока
| Параметр | Значение (диапазон) |
|---|---|
| Производительность (Q) | от 0,5 до 100 м³/ч |
| Напор (H) | до 60 м (центробежные), эквивалент до 24 бар (объёмные) |
| Рабочее давление | до 10 бар центробежные, до 24 бар объёмные |
| Температура перекачиваемой среды | от +2 °C до +90 °C (рабочая), до +140 °C при SIP |
| Материал проточной части | AISI 304 (12Х18Н10Т), AISI 316L; шероховатость Ra ≤ 0,8 мкм |
| Уплотнения (торцевые, прокладки) | EPDM, FKM (Viton), HNBR, PTFE, VMQ (силикон); SiC/SiC, SiC/C |
| Санитарные присоединения | DIN 11851, DIN 32676 Tri-Clamp, SMS 1145, IDF |
| Допустимый кавитационный запас NPSHr | от 2,0 до 4,5 м (центробежные) |
| Частота вращения | 700–3 000 об/мин (центробежные), 200–1 000 об/мин (объёмные) |
| Мощность привода | от 0,55 до 45 кВт |
| Класс защиты двигателя | IP55 стандартно, IP65 для зон с частой мойкой |
Конструкция молочного насоса и требования к гигиене
Конструктивно санитарный насос отличается от общепромышленного даже при одинаковом принципе действия. Первое — материал проточной части. Для контакта с молоком и молочными продуктами применяются аустенитные нержавеющие стали AISI 304 (отечественный аналог 12Х18Н10Т) и AISI 316L с пониженным содержанием углерода для сварных конструкций. Поверхности, контактирующие с продуктом, полируются до шероховатости Ra ≤ 0,8 мкм — это стандарт для молочной промышленности, при котором микробиологическая контаминация минимальна, а отложения белка и жира смываются штатным CIP-циклом без механической очистки. Для асептических применений требования строже: Ra ≤ 0,4 мкм с дополнительной электрохимической полировкой.
Второе — геометрия. В санитарном насосе недопустимы «мёртвые зоны», где продукт может задерживаться: тупиковые каналы, длинные резьбовые соединения, шероховатые сварные швы, радиусы закругления менее 3 мм. Все элементы проточной части выполняются с плавными переходами и минимальным числом стыков. Торцевые уплотнения — одинарные или двойные с промывкой конденсатом — предотвращают попадание смазочных материалов в продукт. Прокладки изготавливаются из материалов, разрешённых для контакта с пищевыми средами: EPDM (устойчив к CIP при +140 °C), FKM/Viton (устойчив к жирам и маслам), PTFE (универсальный, для асептических применений), силикон VMQ (для низких температур).
Третье — пригодность к безразборной мойке. Корпус насоса и рабочие элементы проектируются так, чтобы при штатном CIP-цикле (щёлочь 1–2% NaOH при +75…+85 °C, промывка водой, кислота 0,5–1% HNO₃ при +65…+70 °C, финальная промывка деминерализованной водой) все внутренние поверхности омывались турбулентным потоком со скоростью не менее 1,5 м/с. Для кулачковых и синусоидных насосов также доступна стерилизация паром SIP при +121…+140 °C, что обязательно для асептических линий UHT-молока и детского питания. Дополнительное требование — полный самодренаж без остатка продукта после остановки.
Типичная ошибка: центробежный насос на линии жирных сливок
Молокозавод в ЦФО установил на линию подачи сливок 35% стандартный центробежный насос с частотой вращения 2 950 об/мин и закрытым рабочим колесом. Продукт при прохождении через высокооборотное колесо подвергался интенсивному сдвигу: жировые глобулы разрушались, свободный молочный жир коагулировал в хлопья. Партия взбитых сливок не взбивалась до нужной консистенции — рекламации от кондитерских цехов, потеря 1,8 т продукта. Правильное решение: кулачковый насос с частотой 300–600 об/мин и сертификацией EHEDG либо синусоидный насос с низкими сдвиговыми усилиями. Центробежный на жирных сливках допустим только при скорости колеса до 1 450 об/мин и с открытым колесом увеличенного диаметра.
Как выбрать насос для молока под конкретную задачу
Подбор санитарного насоса начинается не с производительности, а с характера перекачиваемой среды. Вязкость, содержание жира, наличие твёрдых включений, чувствительность к сдвигу и требуемая температура определяют тип насоса. Ошибка на этом этапе приводит либо к браку продукции, либо к ускоренному износу оборудования.
- Классификация продукта. Молоко, обезжиренное молоко, сыворотка — маловязкие (1–5 сПз) → центробежный. Сливки 10–20% — граница применимости центробежного, предпочтительно снижение оборотов до 1 450 об/мин. Сливки 30–40%, сметана, йогурт, творог — только объёмный насос. Продукт с включениями (фрукты в йогурте, творог зернёный) — кулачковый или винтовой с камерой под размер частиц.
- Расчёт производительности. Подача Q рассчитывается от максимального расхода технологической линии с запасом 10–15% на пусковые пики и потери в арматуре. Для периодической подачи (розлив, фасовка) — Q номинальная с регулированием через частотно-регулируемый привод (ЧРП). Для CIP-мойки — отдельный расчёт: скорость потока в молокопроводе не менее 1,5 м/с при диаметре DN50–DN80.
- Определение напора. Напор H складывается из геометрической высоты подъёма, гидравлических потерь в трубопроводе (длина, повороты, арматура, теплообменники), противодавления в ёмкости и запаса на загрязнения. Для пастеризатора типичный суммарный напор — 20–40 м, для розлива из танка — 8–15 м, для CIP-контура — 25–35 м.
- Выбор материала и присоединений. Для стандартного молочного производства — AISI 304 (12Х18Н10Т). Для сыворотки с pH 4,2–4,6, кисломолочных продуктов, кислотных моек — только AISI 316L во избежание локальной коррозии. Присоединения — по стандарту предприятия: DIN 11851 для российских заводов, Tri-Clamp для европейского и американского оборудования, SMS для скандинавского.
- Расчёт NPSH и кавитационного запаса. Для центробежных насосов NPSHr указан в паспорте. Доступный NPSHa рассчитывается по реальной схеме всасывания: высота столба жидкости минус потери в линии всасывания минус давление насыщенных паров. Запас NPSHa − NPSHr ≥ 0,5 м исключает кавитацию. Для горячего молока (+85 °C после пастеризатора) требуется подпор не менее 2 м или установка самовсасывающего насоса.
- Выбор сертификации. Для стандартной молочной продукции (молоко, кефир, йогурт) — декларация ТР ТС 010/2011 и документы на материалы по ТР ТС 021/2011. Для экспортных линий, детского питания, премиальных продуктов — дополнительно сертификация EHEDG (Type EL Class I или Aseptic) и 3-A Sanitary Standards. FDA-одобрение материалов критично при поставке оборудования на предприятия, экспортирующие в США.
Пример из практики: подбор насоса для йогуртовой линии с наполнителями
Производитель йогуртов в Ленинградской области запросил насос для подачи готового продукта на фасовку: йогурт 3,2% жирности с кусочками клубники размером 5–8 мм, производительность 8 м³/ч, давление на входе фасовочного автомата 3,5 бар, CIP-мойка ежесменно. Первый вариант — центробежный ОНЦ 25/32 — отпал: сдвиговые усилия разрушали кусочки ягод, на выходе получалось ягодное пюре. Второй вариант — винтовой одноступенчатый с камерой 12 мм и статором EPDM — дал результат: частицы сохранялись целыми, пульсация менее 5%, CIP-цикл занимал 45 минут. Мощность привода — 5,5 кВт с ЧРП для плавной регулировки подачи на фасовочном автомате. Срок поставки — 4 недели.
В опросном листе для подбора указываются: тип продукта с жирностью, вязкость при рабочей температуре, размер включений, Q и H с допусками, минимальная/максимальная температура, частота CIP-моек, требуемые присоединения и напряжение сети, документы для контрольно-инспекционных органов, ограничения по габаритам и шумности.
Сертификация, документация и приёмочные испытания
Для поставки насосов на пищевые производства в пределах ЕАЭС обязательны два документа: декларация соответствия ТР ТС 010/2011 «О безопасности машин и оборудования» на само изделие и документы, подтверждающие пригодность материалов проточной части к контакту с пищевыми продуктами по ТР ТС 021/2011. Материальные сертификаты EN 10204 3.1 (заводская инспекция) или 3.2 (независимый инспектор) подтверждают марку стали, химический состав и механические свойства. Для двигателей в исполнении IP65 и выше — отдельная декларация по ТР ТС 004/2011 «О безопасности низковольтного оборудования».
Международная гигиеническая сертификация — не обязательна, но критична для экспортных линий и премиальных продуктов. EHEDG Type EL Class I подтверждает пригодность к мойке CIP; Class I Aseptic — к SIP-стерилизации и работе в асептических условиях. 3-A Sanitary Standards — американский эквивалент, применяется для поставок в США и Канаду. Сертификаты FDA на эластомеры (EPDM, FKM) и USP Class VI — для детского питания и фармацевтически близких производств.
Заводские приёмочные испытания FAT проводятся на стенде завода-изготовителя по программе, согласованной с заказчиком. Стандартный объём — гидравлические испытания на соответствие кривой Q-H-η по ISO 9906 (класс точности 1B или 2B), тест на герметичность корпуса и уплотнений, контроль вибрации и шума, визуальная проверка полировки. Для ответственных поставок дополнительно — бороскопический контроль внутренних поверхностей и измерение шероховатости Ra профилометром.
Стандартный пакет документов при поставке молочного насоса
Паспорт изделия на русском языке, руководство по эксплуатации, декларация ТР ТС 010/2011, материальный сертификат EN 10204 3.1 на детали проточной части, сертификат соответствия материалов прокладок и уплотнений для контакта с пищевыми продуктами, протокол FAT с кривой Q-H-η, характеристика NPSHr, сборочный чертёж и схема узла торцевого уплотнения, ведомость ЗИП на 2 года эксплуатации, упаковочный лист. Для поставок по 44-ФЗ и 223-ФЗ дополнительно — выписка из реестра российской промышленной продукции (при отечественном производстве), справка об отсутствии санкционных компонентов.
Сертификаты и авторизации
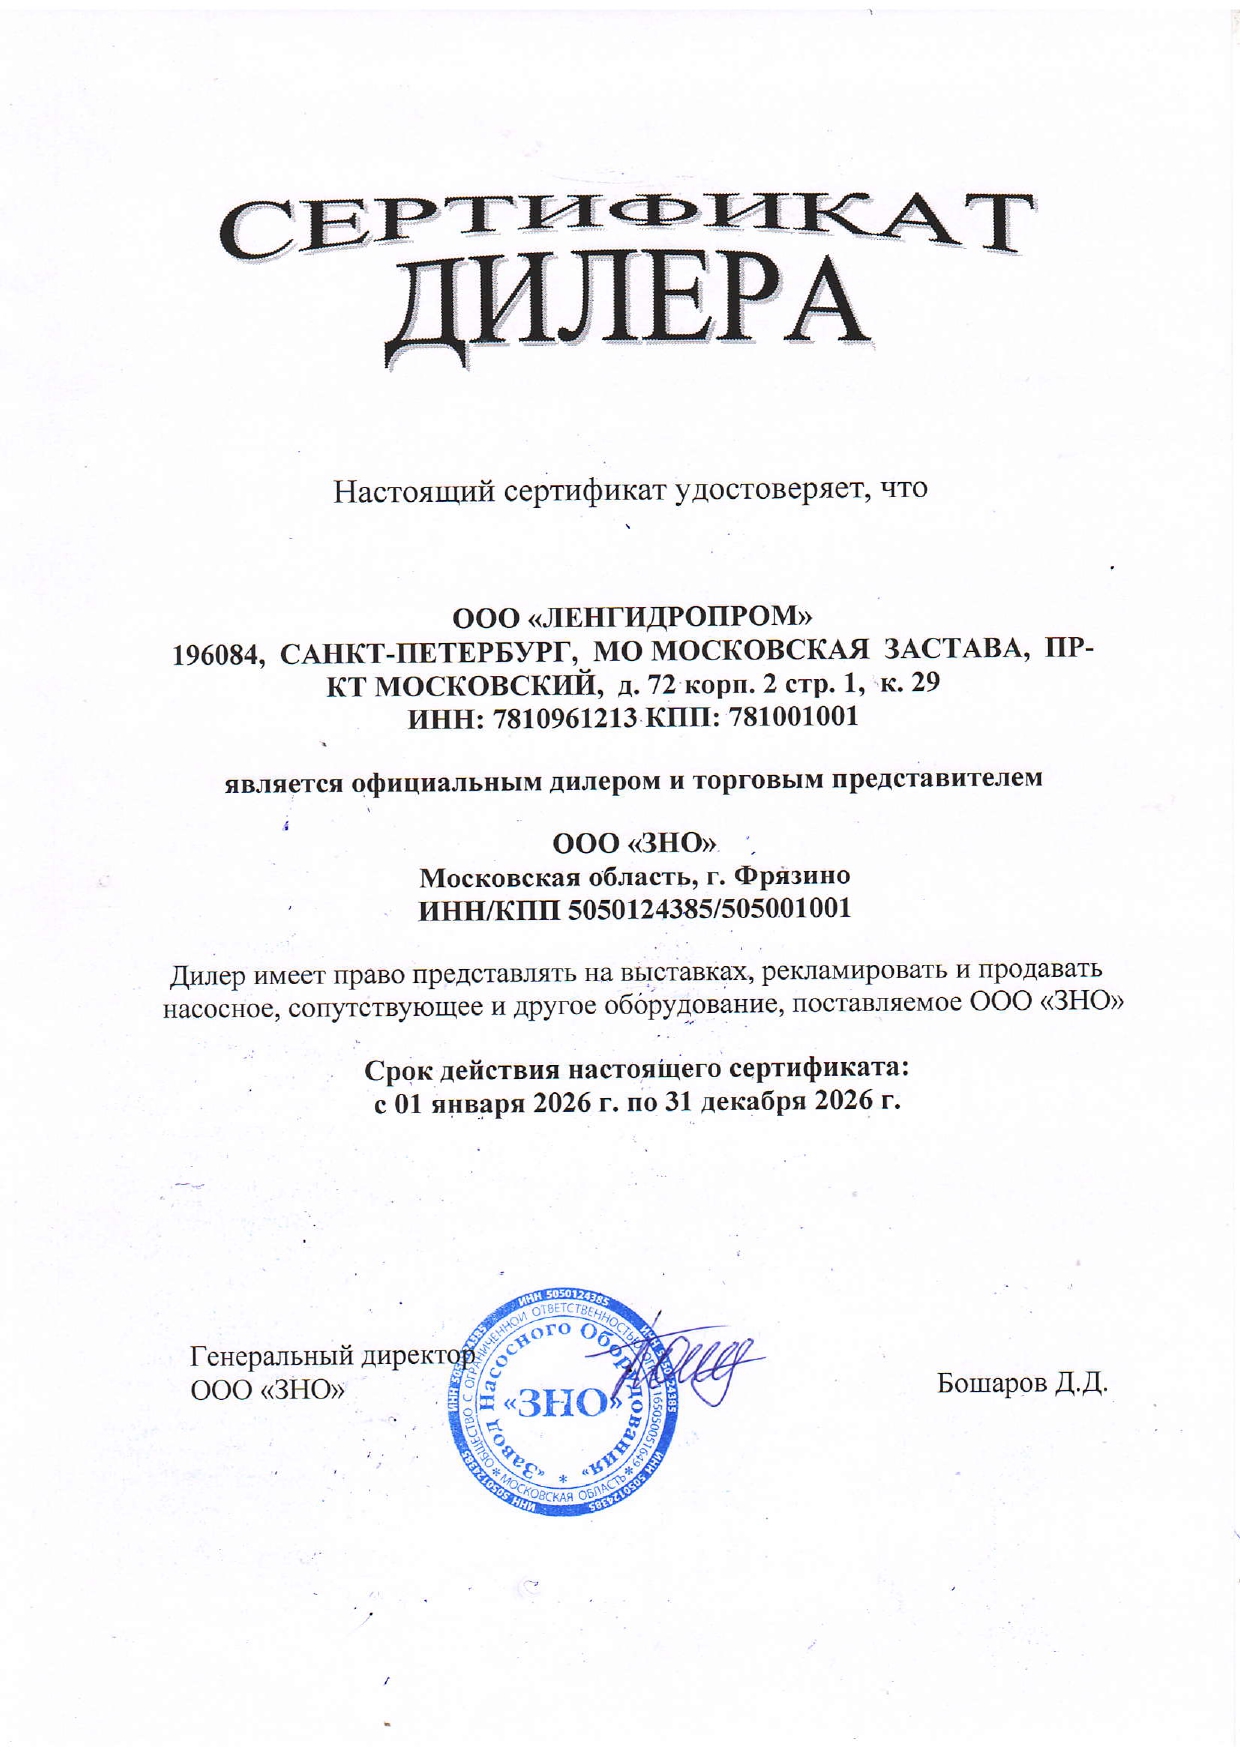
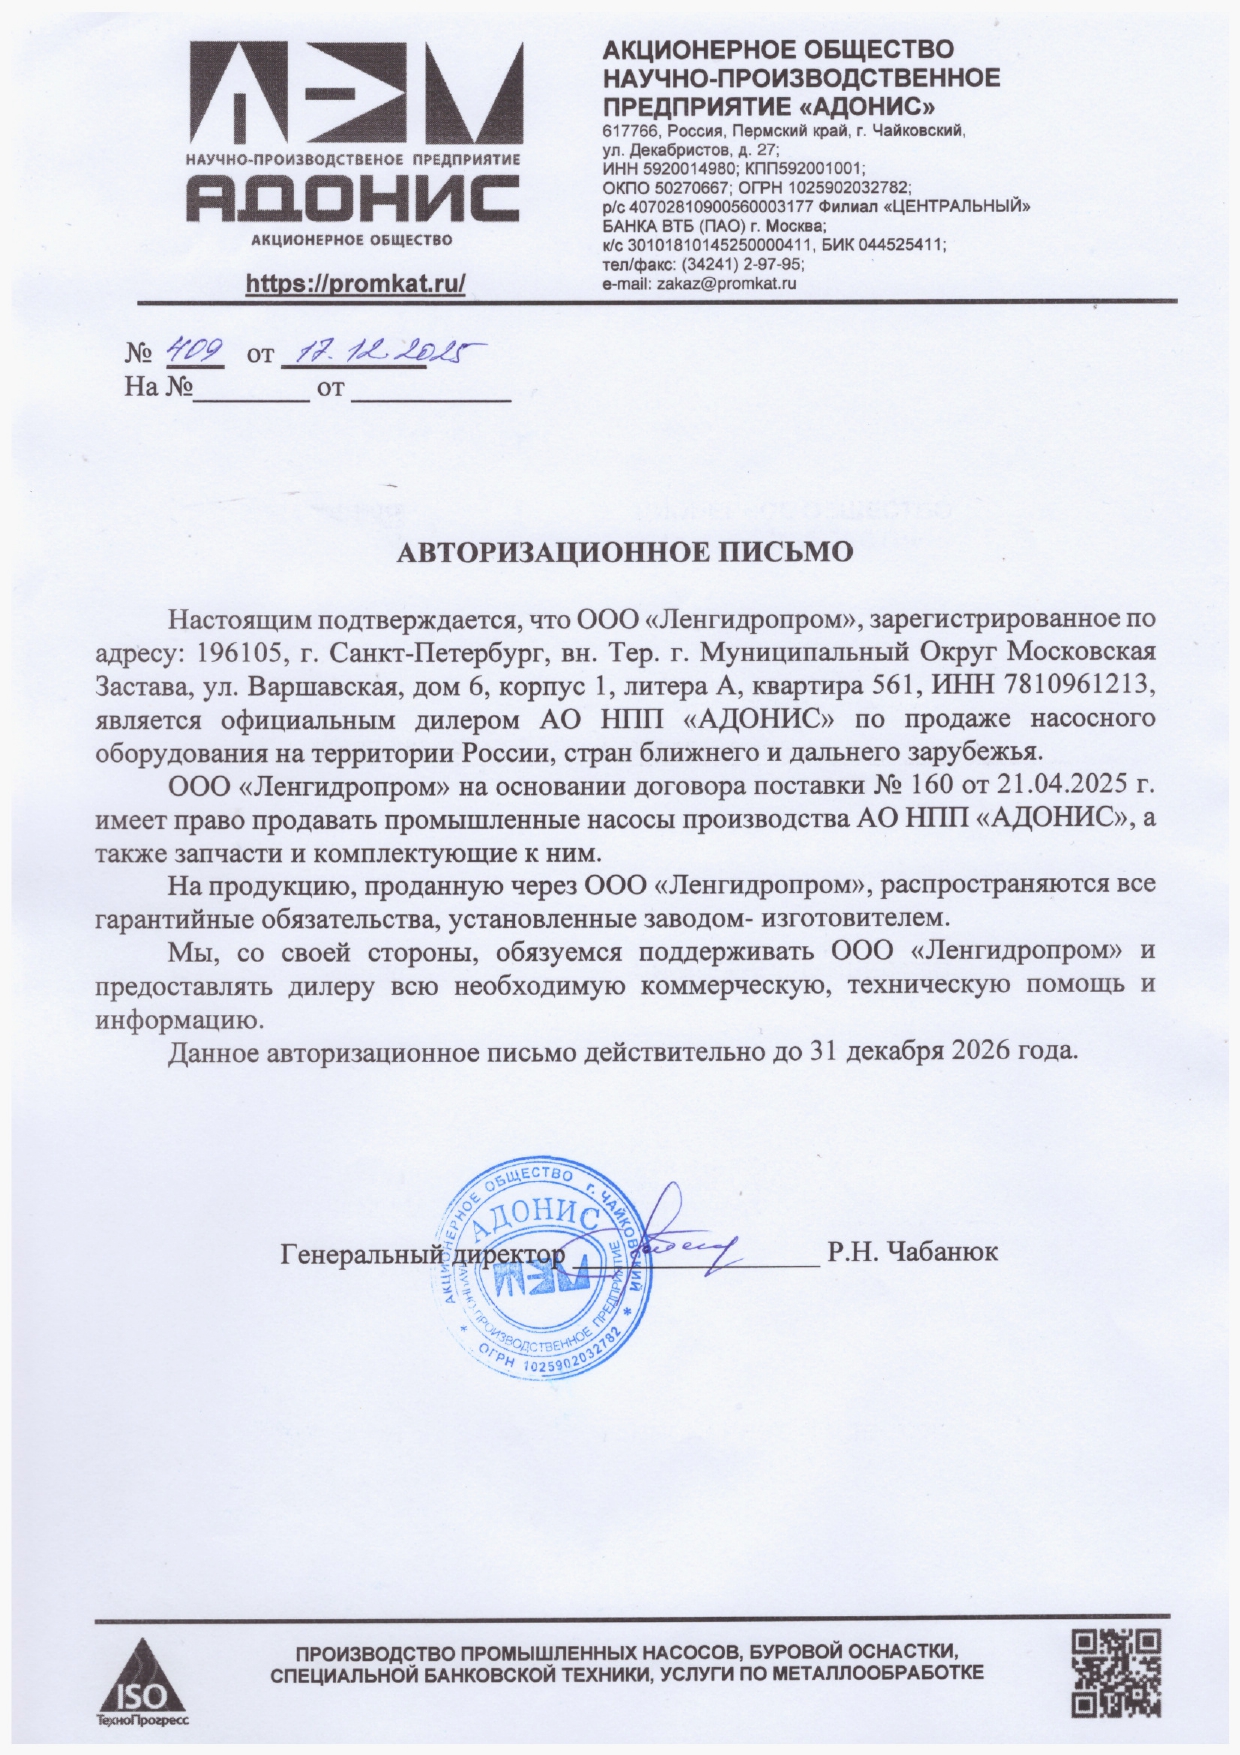
ООО «ЛЕНГИДРОПРОМ» — официальный дилер ведущих производителей насосного оборудования для пищевой и молочной промышленности. Поставляем насосы с полным пакетом документов для заводов-производителей молочной продукции, работающих по ТР ТС 021/2011 и ТР ТС 033/2013.


Часто задаваемые вопросы
Чем центробежный молочный насос отличается от кулачкового?
До какой вязкости работает санитарный центробежный насос?
Какие материалы допустимы для контакта с молоком?
Нужна ли декларация ТР ТС на насос для молока?
Подходит ли насос для безразборной мойки CIP и стерилизации SIP?
Какой ресурс и гарантийный срок у молочных насосов?
Какие данные нужны для подбора насоса и коммерческого предложения?
Какие сроки поставки молочных насосов?
Какой пакет документов идёт с насосом?
Можно ли применять насос в асептических линиях и для детского питания?
Участвуете ли вы в тендерах по 44-ФЗ и 223-ФЗ?
Нужна помощь с подбором оборудования?
Инженеры «Ленгидропром» проведут расчёт и подберут насос под ваши задачи. Ответ в течение 1-2 рабочих дней.
+7 (812) 270-75-74 / +7 (993) 960-64-88