

Насос для щелочей — это не просто «химостойкое» исполнение: едкий натр (NaOH) и едкое кали (KOH) мгновенно разрушают алюминий, цинк и олово, атакуют нержавеющую сталь при нагреве и разрушают большинство стандартных эластомеров уплотнения. Ошибка в материальном исполнении на производстве каустика, в цехе мойки или на линии водоподготовки — это химический ожог оборудования, внеплановый останов и, что серьёзнее, угроза персоналу: NaOH относится ко 2 классу опасности по ГОСТ 12.1.005.
Дальше по порядку: четыре конструктивных типа насосов для щелочных сред, таблица совместимости материалов с NaOH и KOH при разных концентрациях и температурах, критерии выбора и нормативные требования для объектов химической, пищевой и целлюлозно-бумажной промышленности России.
Нужна помощь с подбором оборудования?
Инженеры «Ленгидропром» проведут расчёт и подберут насос под ваши задачи. Ответ в течение 1-2 рабочих дней.
+7 (812) 270-75-74 / +7 (993) 960-64-88
Нормативная база: щелочи и насосное оборудование
ГОСТ Р 55064-2012 «Натр едкий технический» — стандарт на технический NaOH, применяемый в химической, нефтехимической, целлюлозно-бумажной, пищевой промышленности, металлургии и энергетике. ГОСТ 12.1.005 — едкий натр 2 класс опасности: требует СИЗ и вентиляции рабочей зоны. ТР ТС 010/2011 «О безопасности машин и оборудования» — обязательная декларация соответствия для любого насосного оборудования. ТР ТС 012/2011 — сертификат взрывозащиты требуется при наличии взрывоопасных паров в рабочей зоне (для чистых водных растворов NaOH не обязателен, но нужен при совместном присутствии горючих веществ). Федеральный закон № 116-ФЗ — производства с NaOH выше определённых пороговых количеств относятся к ОПО II–III класса опасности.
Чем щелочи опасны для насосного оборудования: три механизма разрушения
Щёлочи разрушают металлы и полимеры по иным механизмам, чем кислоты, — и именно это вводит в заблуждение при подборе оборудования. Специалист, хорошо разбирающийся в кислотных насосах, может ошибиться с выбором для едкого натра, если не знает трёх ключевых особенностей щелочной коррозии.
Первый механизм — прямое химическое растворение. Едкий натр мгновенно реагирует с алюминием, цинком, оловом и свинцом даже при комнатной температуре: NaOH + Al + H₂O → NaAlO₂ + H₂↑. Алюминиевый насос на растворе NaOH 10% разрушается за считанные часы, выделяя водород — дополнительный взрывопожарный риск. Цинковые покрытия (горячего цинкования) на трубопроводах и фитингах рядом с насосом также не допускаются. Это, казалось бы, очевидно — но случаи установки насосов с алюминиевыми крыльчатками на линии едкого натра фиксируются регулярно.
Второй механизм — щелочное растрескивание под напряжением (caustic stress corrosion cracking, SCC). Нержавеющая сталь AISI 316L хорошо переносит NaOH при комнатной температуре, но при концентрации выше 30–35% и температуре выше 60–70°C в зонах остаточных сварочных напряжений (корпус насоса, сварные швы трубопровода) развиваются межкристаллитные трещины. Насос разрушается не через месяцы, а за 2–6 недель — внешне без видимой коррозии на поверхности. Именно поэтому для горячего концентрированного каустика (50%+, t выше 70°C) единственный надёжный металлический материал — никель Ni200 или Ni201.
Третий механизм — атака эластомеров. Стандартные уплотнительные кольца из NBR (нитрильный каучук) и FKM (витон, фторкаучук) нестойки к горячему концентрированному NaOH. FKM — частая ошибка: он превосходно работает с большинством кислот, и инженеры по привычке выбирают его для всех агрессивных сред. При контакте с горячей щёлочью витон деградирует, теряет эластичность и даёт течь через уплотнение. Правильный выбор для щелочных сред — EPDM (этилен-пропиленовый каучук) или ПТФЭ.
Типы насосов для щелочей: конструктивные схемы и области применения
Выбор конструктивной схемы определяется концентрацией щелочи, рабочей температурой, требованиями к герметичности и режимом работы. Каждый из четырёх типов закрывает свою нишу — универсального решения для всех щелочных задач не существует.
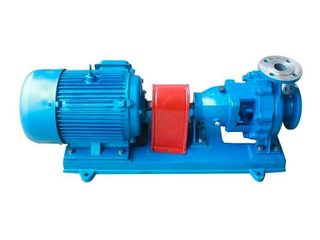
Центробежный химический из нержавейки 316L (серия Х / IH)
Горизонтальный одноступенчатый центробежный насос по ГОСТ 6907-2009. Корпус и крыльчатка — нержавеющая сталь AISI 316L. Применяется для разбавленных и среднеконцентрированных растворов щелочей: NaOH до 35–40% при температуре до 60°C, KOH до 30%. Торцевое уплотнение — пара SiC/SiC с кольцами EPDM, план API 682 Plan 11 для нелетучих сред.
- NaOH до 40% при t до 60°C
- Подача: 5–800 м³/ч, напор до 125 м
- Широкая сеть ЗИП и сервиса
Центробежный с никелевым корпусом Ni200/Ni201
Корпус и проточная часть из технически чистого никеля Ni200 (для температур до 315°C) или Ni201 — с пониженным содержанием углерода, для температур выше 315°C, где у Ni200 растёт риск графитизации по границам зёрен. Единственный металлический материал, устойчивый к горячему концентрированному каустику — NaOH 50–73% при температуре 70–150°C. Применяется на производствах жидкого каустика, в ЦБП (крафт-процесс) и электрохимических производствах хлора.
- NaOH до 73% при t до 150°C
- Подача: 5–400 м³/ч
- Для горячего концентрированного каустика
Центробежный с магнитной муфтой (МХ / МД)
Привод через магнитную муфту без механического сальника. Разделительная гильза — нержавейка 316L, ПТФЭ или хастеллой C276 в зависимости от концентрации. Применяется при высоких требованиях к герметичности: линии дозирования NaOH, опасные производства, где даже минимальная утечка недопустима. Проточная часть — полипропилен, PVDF или нержавейка.
- Утечка через вал: отсутствует
- Подача: 0,5–200 м³/ч
- Для дозирования и опасных производств
Мембранный пневматический (AODD) из PP / PVDF
Двойная мембрана из ПТФЭ разделяет щелочь и воздушный привод. Корпус — полипропилен PP (до 50%, t до 60°C) или PVDF (до 50%, t до 80°C). Самовсасывающий, работает без электричества, допускает кратковременную сухую работу. Оптимален для переливки из IBC-контейнеров, дозирования NaOH на линиях CIP-мойки и нейтрализации стоков.
- Подача: 0,5–60 м³/ч
- Самовсасывание до 6 м
- CIP-мойка, дозирование, периодика
Совместимость материалов насоса с NaOH и KOH при разных условиях
| Материал | NaOH до 30% / t до 60°C | NaOH 30–50% / t до 60°C | NaOH 50%+ / t выше 60°C | KOH до 50% / t до 60°C | Алюминий / Цинк |
|---|---|---|---|---|---|
| Нержавейка AISI 316L | ✓ Стойка | ⚠ Условно стойка; контролировать t |
✗ Щелочное SCC; разрушается в зонах напряжений |
✓ Стойка до 60°C | ✗ Мгновенное разрушение |
| Никель Ni200/Ni201 | ✓ Стоек | ✓ Стоек | ✓ Стоек до 150°C; Ni201 — при t >100°C |
✓ Стоек | ✗ Неприменимо |
| ПТФЭ (фторопласт-4) | ✓ Стоек | ✓ Стоек до +150°C | ✓ Стоек | ✓ Стоек | — Н/д |
| PVDF (фторопласт Ф2М) | ✓ Стоек до +80°C | ✓ Стоек до +80°C | ✗ При t >80°C деградирует |
✓ Стоек до +70°C | — Н/д |
| Полипропилен PP | ✓ Стоек до +60°C | ✓ Стоек до +60°C | ✗ При t >60°C размягчается |
✓ до +60°C | — Н/д |
| EPDM (эластомер уплотнения) | ✓ Стоек | ✓ Стоек до +120°C | ✓ Стоек | ✓ Стоек | — Н/д |
| FKM / Витон (эластомер) | ✓ Условно стоек | ⚠ Ограниченно; проверять по карте |
✗ Деградирует при горячей щёлочи |
⚠ Условно | — Н/д |
| NBR (нитрил, эластомер) | ⚠ Ограниченно до 20% | ✗ Разрушается | ✗ Разрушается | ✗ Нестоек | — Н/д |
Данные таблицы соответствуют справочным значениям при статическом контакте без механической нагрузки. При динамическом нагружении (вращающееся уплотнение, переменное давление) скорость деградации выше — оценивайте по данным производителя насоса. ✓ — применимо, ⚠ — применимо с ограничениями, ✗ — неприменимо.
Как выбрать насос для щелочей: пять параметров подбора
Подбор насоса для едкого натра или едкого кали начинается с трёх параметров среды — концентрации, температуры и наличия примесей — и только потом переходит к гидравлическому расчёту. Неверный материал при правильной гидравлике — это отказ насоса за недели; правильный материал при некорректном гидравлическом расчёте — насос просто не выдаст нужную подачу или давление.
- Концентрация щелочи: разбавленный NaOH до 10–15% (водоподготовка, нейтрализация стоков) — насос из нержавейки 316L или полипропилена без ограничений при умеренных температурах. Технический жидкий каустик 42–50% — нержавейка 316L при температуре до 60°C или никель/полимер при более высоких. Горячий концентрированный каустик 50–73% — только никель Ni200/Ni201 из металлов или ПТФЭ/PVDF из полимеров.
- Рабочая температура: температура NaOH на входе в насос — ключевой параметр для выбора между 316L и никелем. При температуре выше 60°C и концентрации выше 30–35% нержавейка 316L входит в зону риска щелочного SCC. Ni201 обязателен при температуре выше 315°C — у Ni200 при столь высоких температурах повышается склонность к графитизации по границам зёрен. Полимеры PP и PVDF ограничены по температуре (60°C и 80°C соответственно).
- Выбор эластомера уплотнения: для щелочных сред стандартный выбор — EPDM (этилен-пропиленовый каучук). FKM/витон, хорошо зарекомендовавший себя в кислотных насосах, при горячем концентрированном NaOH деградирует — это частая ошибка при переводе насоса с кислотной линии на щелочную. Пара трения торцевого уплотнения — карбид кремния SiC/SiC, стойкий к щелочной среде. Подшипники скольжения (в насосах с магнитной муфтой) — также SiC или оксид алюминия Al₂O₃.
- Тепловыделение при растворении: NaOH активно растворяется в воде с выделением тепла — при приготовлении рабочих растворов из гранул или чешуек температура раствора может кратковременно достигать 80–90°C. Насос, работающий на свежеприготовленном растворе без промежуточного охлаждения, получает на входе среду значительно горячее расчётной. Это нужно учитывать при выборе материала и скорости подачи в систему приготовления.
- Наличие механических примесей: технический жидкий каустик (марки РД, ТП по ГОСТ Р 55064-2012) может содержать нерастворимые примеси — карбонат натрия Na₂CO₃ в виде кристаллов при охлаждении, взвесь из аппаратов электролиза. Для таких сред насос с открытой крыльчаткой предпочтительнее закрытой; в насосах с магнитной муфтой необходима промывочная схема подшипников скольжения для предотвращения их засорения кристаллическими осадками.
Типичная ошибка: нержавеющий насос на горячем концентрированном каустике
На участке упаривания жидкого каустика (концентрация NaOH на выходе — 50%, температура — 85°C) установили стандартный химический насос из AISI 316L по аналогии с предыдущей ступенью (30% NaOH, 40°C). Через 5 недель в корпусе насоса образовались межкристаллитные трещины в зоне сварного шва фланца — щелочное растрескивание под напряжением. Насос был заменён на аналогичный по размерам агрегат с корпусом из никеля Ni200; при этом было также заменено торцевое уплотнение с FKM-кольцами на EPDM. За последующие 14 месяцев эксплуатации отказов не было.
Поставщик насоса для щелочных сред обязан подтвердить совместимость каждого элемента, контактирующего со средой: корпус, крыльчатка, торцевое уплотнение (пара трения и эластомерные кольца), подшипники, прокладки и крепёж. Один неправильно выбранный O-ring из NBR в крышке насоса — и весь подбор материала корпуса не имеет смысла. Запрашивайте у поставщика полный перечень материалов (Bill of Materials) с указанием марки материала для каждого контактирующего элемента.
Сертификаты и авторизации
ООО «ЛЕНГИДРОПРОМ» — официальный дилер производителей насосного оборудования для агрессивных щелочных сред, включая насосы для перекачки едкого натра, едкого кали и щелочных растворов.
Часто задаваемые вопросы
Почему нержавейка 316L не подходит для горячего концентрированного каустика?
Можно ли использовать витон (FKM) для уплотнений насоса на едком натре?
Что такое щелочное растрескивание под напряжением и как его избежать?
Чем опасен алюминиевый насос или алюминиевые детали на линии едкого натра?
Какой насос выбрать для CIP-мойки на пищевом производстве с NaOH?
Какую концентрацию NaOH перевозят в жидком виде и почему не 100%?
Как предотвратить кристаллизацию каустика в насосе при простое?
Нужна ли взрывозащита для насоса на едком натре?
Чем отличается подбор насоса для KOH от подбора для NaOH?
Участвуете ли вы в тендерах на поставку насосов для щелочных сред?
Нужна помощь с подбором оборудования?
Инженеры «Ленгидропром» проведут расчёт и подберут насос под ваши задачи. Ответ в течение 1-2 рабочих дней.
+7 (812) 270-75-74 / +7 (993) 960-64-88