

Насосы для спирта и крепкого алкоголя должны одновременно удовлетворять двум принципиально разным требованиям: санитарному исполнению из пищевой нержавеющей стали и взрывозащите класса Ex IIB T3, обязательной там, где пары этанола образуют с воздухом взрывоопасную смесь уже при концентрации 3,5% об. Этот двойной стандарт охватывает все участки спиртового и ликеро-водочного производства: от слива цистерн с ректификованным спиртом до купажирования водки и розлива коньяка. Стандартный промышленный насос без Ex-сертификации на таком объекте — прямое нарушение требований ТР ТС 012/2011 и ФЗ-171.
В разборе: классификация насосов для спирта, крепких алкогольных напитков и спиртосодержащих смесей; технические характеристики; критерии выбора с учётом взрывоопасности зоны и концентрации этанола; требования по сертификации. Материал адресован главным механикам и технологам спиртовых заводов, снабженцам и проектировщикам.
Нужна помощь с подбором оборудования?
Инженеры «Ленгидропром» проведут расчёт и подберут насос под ваши задачи. Ответ в течение 1-2 рабочих дней.
+7 (812) 270-75-74 / +7 (993) 960-64-88
Нормативная база: взрывозащита и пищевая безопасность
ТР ТС 012/2011 «О безопасности оборудования для работы во взрывоопасных средах» — обязательный сертификат Ex для любого электроприводного насоса в зонах производства и хранения этилового спирта. ТР ТС 010/2011 «О безопасности машин и оборудования» — декларация соответствия на насосный агрегат. ТР ТС 021/2011 «О безопасности пищевой продукции» — требования к материалам, контактирующим с пищевым спиртом: AISI 316L, PTFE, FKM (без свинца, меди, цинка). ФЗ-171 «О государственном регулировании производства и оборота этилового спирта...» — регулирует порядок оснащения производств оборудованием, допущенным к применению с этиловым спиртом. ГОСТ Р 54805-2011 (ИСО 5199:2002) — технические требования к центробежным насосам класса II. Класс взрывозащиты для этанола: подгруппа IIB (этиловый спирт), температурный класс T3 (Tпов ≤200°C, Tсамовосп этанола = 365°C), зона 1 в производственных помещениях ЛВЗ.
Почему для спирта и алкоголя нужны специальные насосы
Этиловый спирт (этанол) — легковоспламеняющаяся жидкость с температурой вспышки +13°C для 96%-го раствора. Нижний концентрационный предел воспламенения паров в воздухе — 3,5% об., верхний — 19% об. В условиях закрытого помещения производства или разлива это означает постоянную угрозу образования взрывоопасной среды. Любой электроприводной насос, установленный в такой зоне без взрывозащищённого исполнения двигателя и корпуса, является потенциальным источником воспламенения — через искру, перегрев или дугу при отказе изоляции.
Второе принципиальное требование — пищевая гигиена. Спирт-ректификат, водка, коньяк и ликёры контактируют с насосом напрямую. Материалы проточной части должны быть допущены к контакту с пищевой продукцией: нержавеющая сталь AISI 316L, фторкаучук FKM или PTFE для уплотнений, зеркальная полировка внутренних поверхностей до Ra ≤0,8 мкм. Стандартный промышленный чугунный насос или насос с уплотнениями из NBR (нитрил-бутадиенового каучука) нарушает требования ТР ТС 021/2011 и создаёт риск загрязнения продукта.
Третья специфика — физика этанола. Температура кипения этанола составляет всего +78°C, а давление насыщенных паров при +20°C достигает 58 мбар — в 2,5 раза выше, чем у воды. Это существенно повышает требования к расчёту кавитационного запаса насоса (NPSHr): недостаточное давление на входе вызывает локальное вскипание спирта и разрушение рабочего колеса за несколько месяцев. Плотность спирта при +20°C составляет 0,789 кг/л — это необходимо учитывать при пересчёте характеристик Q-H насоса, паспортизированных на воде.
Типы насосов для спирта: классификация и области применения
Для перекачки этилового спирта, водки (40% об.), коньяка (36–57% об.) и ликёров (15–50% об.) применяются четыре основных типа насосов, каждый из которых оптимален для определённого диапазона производительности и характера потока. Все типы поставляются с взрывозащищённым двигателем (Ex) или с пневматическим приводом, не требующим Ex-сертификации электрических частей.
| Тип насоса | Конструкция | Типичное применение | Q, м³/ч |
|---|---|---|---|
| Центробежный Ex | Лопастной, одноступенчатый или многоступенчатый; нержавеющий корпус, торцевое уплотнение | Перекачка больших объёмов тонкого спирта, транспортировка между ёмкостями | 4–500 |
| Импеллерный (гибкая крыльчатка) | Объёмный, ротор с гибкими лопастями из каучука; самовсасывание до 5 м | Перекачка спирта и напитков, деликатный поток без вспенивания | 0,5–60 |
| Роторно-лопастной (дольчатый) | Два синхронизированных ротора; без контакта между роторами; CIP-мойка | Точное дозирование, купажирование, напитки с мякотью | 0,5–200 |
| Мембранный пневматический | Привод — сжатый воздух; мембраны из PTFE или EPDM; нет электрических частей в зоне | Слив и налив ж/д цистерн, зоны с недоступным сжатым воздухом | 1–60 |
Наиболее востребованы в производстве крепкого алкоголя центробежные насосы Ex (для перекачки готовой продукции на розлив), импеллерные (для деликатных коньяков и ликёров) и роторно-лопастные (для операций купажирования с заданной точностью дозирования ±0,5%). Ниже — подробные технические характеристики каждого типа.
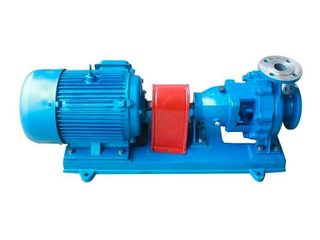
Центробежные пищевые Ex
Нержавеющий корпус AISI 316L, зеркальная полировка, торцевое уплотнение FKM по DIN 24960. Взрывозащищённый двигатель 1Ex d IIB T3 Gb. Подключение DIN 11851 или Tri-Clamp. Применяются для перекачки ректификованного спирта, водки и линий розлива производительностью от 4 до 500 м³/ч.
- Q: 4–500 м³/ч
- H: 5–80 м
- T среды: −10…+60°C
- Ex: 1Ex d IIB T3 Gb
Импеллерные с гибкой крыльчаткой
Самовсасывающие до 5 м, объёмного принципа действия. Корпус AISI 316L, импеллер из натуральных или синтетических каучуков, совместимых со спиртами. Обеспечивают плавный поток без вспенивания и эмульгирования продукта. Оптимальны для коньяков, ликёров и купажных операций малого масштаба.
- Q: 0,5–60 м³/ч
- H: до 20 м
- Самовсасывание: до 5 м
- Ex: 1Ex d IIB T3 Gb
Роторно-лопастные (дольчатые)
Высокоточное дозирование спирта при купажировании (±0,5%). Два синхронизированных ротора не контактируют друг с другом — продукт не повреждается. Корпус AISI 316L, уплотнения PTFE. Совместимы с CIP-мойкой без разборки. Незаменимы при производстве водки и ликёров с заданным содержанием спирта по крепости.
- Q: 0,5–200 м³/ч
- Давление: до 16 бар
- Точность дозирования: ±0,5%
- Ex: 1Ex d IIB T3 Gb
Мембранные пневматические
Привод — сжатый воздух, отсутствие электрических частей в рабочей зоне исключает риск искры. Мембраны PTFE или EPDM, корпус нержавеющий. Самовсасывающие до 8 м. Применяются для слива и налива ж/д цистерн и автоцистерн со спиртом, а также там, где ввод электрооборудования в зону нежелателен по иным причинам.
- Q: 1–60 м³/ч
- Давление: до 8 бар
- Самовсасывание: до 8 м
- Привод: сжатый воздух (не Ex)
Технические характеристики насосов для спирта
| Параметр | Значение (диапазон) |
|---|---|
| Производительность (Q) | от 0,5 до 500 м³/ч (в зависимости от типа) |
| Напор (H) — центробежные | до 80 м вод. ст. |
| Рабочее давление — роторно-лопастные | до 16 бар (1,6 МПа) |
| Температура перекачиваемой среды | от −10°C до +60°C (ниже точки кипения этанола +78°C) |
| Концентрация этанола | 5–96 % об. (от слабоалкогольных напитков до ректификата) |
| Материал проточной части | AISI 316L (03Х16Н15М3) — обязательно; AISI 304 — только при концентрации <40% и T <+40°C |
| Материал уплотнений | FKM (Viton), PTFE; NBR и EPDM — не допускаются при концентрации этанола >50% |
| Класс взрывозащиты | 1Ex d IIB T3 Gb — минимальный класс для зоны 1; для зоны 2 — допустим 2Ex nA IIB T3 Gc |
| Гигиеническое соединение | DIN 11851, SMS, Tri-Clamp (ISO 2852); шероховатость Ra ≤0,8 мкм внутри |
| NPSHr (необходимый кавитационный запас) | Не более 3,5 м (с учётом высокого давления насыщенных паров этанола — 58 мбар при +20°C) |
Конструктивные требования к насосам для спирта
Взрывозащита электрического двигателя реализуется через взрывонепроницаемую оболочку типа «d» — корпус двигателя выполнен таким образом, что внутренняя вспышка (если она произойдёт) не распространится наружу. Зазоры, толщины стенок и качество уплотнений корпуса нормируются стандартом ГОСТ IEC 60079-1. Насосный агрегат должен иметь единый знак Ex на шильдике и сертификат соответствия ТР ТС 012/2011 — сертификат, а не декларацию: именно такая форма подтверждения соответствия установлена для взрывозащищённого оборудования.
Проточная часть насоса для спирта изготавливается из нержавеющей стали AISI 316L (российский аналог 03Х16Н15М3). Марка 316L предпочтительнее 316 из-за сварных соединений: пониженное содержание углерода (≤0,03%) исключает межкристаллитную коррозию в зоне нагрева. Все поверхности, контактирующие с продуктом, полируются до Ra ≤0,8 мкм, что соответствует требованиям гигиены и обеспечивает удалимость остатков при CIP-мойке (безразборная промывка), принятой на большинстве ликеро-водочных заводов. Фланцевые соединения — санитарного типа DIN 11851 или Tri-Clamp.
Уплотнения — единственный компонент, который чаще всего выбирается ошибочно. Для спиртов с концентрацией от 40% об. и выше единственные совместимые эластомеры — фторкаучук FKM (торговые наименования Viton, Fluorel) и политетрафторэтилен (PTFE). Этилен-пропиленовый каучук EPDM допустим при концентрации до 40% и температуре до +40°C; нитрил-бутадиеновый каучук NBR недопустим категорически — этанол вызывает его набухание. Заземление насоса и трубопровода — обязательно: статическое электричество при скоростях потока спирта более 2 м/с достаточно для воспламенения паров.
Типичная ошибка: NBR-уплотнения в спиртовом насосе
На одном из ликеро-водочных заводов Центрального федерального округа при замене насоса на линии перекачки водки (40% об.) был установлен центробежный насос с уплотнениями из NBR — «по умолчанию», как в позиции каталога. Через 2,5 месяца торцевое уплотнение начало пропускать: этанол вызвал набухание NBR примерно на 15%, что нарушило прижимное усилие. Утечка около 30 мл/ч не была немедленно обнаружена — продукт испарялся в зоне с накоплением паров. Правильное решение: при заказе явно указывать в спецификации «уплотнения FKM» и «соответствие ТР ТС 021/2011» — это исключает поставку неподходящего эластомера.
Как выбрать насос для спирта под конкретную задачу
Подбор начинается с двух параметров, которые определяют большинство ограничений: класс взрывоопасной зоны по ПУЭ (зона 0, 1 или 2) и концентрация этанола в перекачиваемом продукте. Вместе они задают класс Ex, материалы и тип уплотнений ещё до выбора гидравлической схемы.
- Определить класс взрывоопасной зоны: зона 0 — внутри ёмкостей со спиртом постоянно; зона 1 — вокруг ёмкостей, насосных залов ЛВЗ, мест налива (взрывоопасная смесь вероятна при нормальной работе); зона 2 — помещения, где смесь возможна только при авариях. Насос для зоны 1 требует маркировки не ниже 1Ex d IIB T3 Gb; для зоны 2 — 2Ex nA IIB T3 Gc.
- Выбрать тип насоса по характеру задачи: для перекачки больших объёмов ректификата или водки — центробежный Ex; для деликатных коньяков, ликёров, продуктов с мякотью — импеллерный или роторно-лопастной; для точного дозирования при купажировании — роторно-лопастной; для слива цистерн — пневматический мембранный.
- Рассчитать NPSHr с поправкой на давление паров этанола: стандартный расчёт кавитационного запаса ведётся через формулу NPSHa = (Pвс − Pпар) / (ρg) + v²/2g. Для этанола при +20°C Pпар = 58 мбар — в 2,5 раза выше, чем у воды. Насос следует размещать максимально близко к ёмкости, либо ниже уровня жидкости, либо использовать модели с NPSHr ≤3,5 м.
- Указать тип гигиенического соединения и требования к CIP: стандарты DIN 11851, SMS или Tri-Clamp — уточняется по существующему трубопроводу. Насос должен промываться без разборки (CIP) при 90°C 2%-м раствором NaOH и 1%-й лимонной кислотой.
- Запросить пакет документов для ФЗ-171: сертификат ТР ТС 012/2011, декларация ТР ТС 010/2011, декларация ТР ТС 021/2011 (при контакте с пищевым спиртом), разрешение Росалкогольрегулирования на использование оборудования в производстве алкогольной продукции — при наличии требования надзорного органа.
Пример из практики: кавитационный износ на линии купажирования
На ликеро-водочном заводе в Орловской области при запуске линии купажирования водки (спирт 96% + вода, итоговая крепость 40%) был установлен центробежный насос с NPSHr = 4,8 м. Насос разместили на высоте 1,2 м выше уровня нижней точки мерного бака. При производительности 12 м³/ч уже через 4 месяца рабочее колесо показало кавитационную эрозию: пузырьки пара этанола, схлопывавшиеся на поверхности крыльчатки, формировали оспины диаметром 2–3 мм. Замена на насос с NPSHr = 2,8 м и перенос агрегата ниже уровня бака на 0,5 м полностью устранили проблему. Ключевой вывод: при работе с этанолом всегда пересчитывать NPSHa с Pпар = 58 мбар, а не 23 мбар (вода).
Финальный шаг подбора — заполнение опросного листа (data sheet): тип и концентрация продукта, производительность, напор или давление, температура, класс взрывоопасной зоны, тип гигиенического соединения, требования к CIP, напряжение и частота питания (для Ex-двигателя 380 В / 50 Гц стандартно). На основании data sheet выдаётся расчёт Q-H и предложение по типоразмеру.
Сертификация насосов для спирта: ТР ТС 012, ТР ТС 021 и ФЗ-171
Насосы для спирта проходят двойную сертификацию. Первая — обязательный сертификат соответствия по ТР ТС 012/2011 «О безопасности оборудования для работы во взрывоопасных средах»: в отличие от большинства технических регламентов ТС, этот требует именно сертификата (не декларации), выдаваемого аккредитованным органом по сертификации. Срок действия — 5 лет. Без этого сертификата установка насоса в зоне 1 или 2 на спиртовом производстве является нарушением, выявляемым при проверке Ростехнадзора. Вторая — декларация по ТР ТС 010/2011 «О безопасности машин и оборудования» — подтверждает общую машиностроительную безопасность агрегата.
Для насосов, контактирующих с пищевым этиловым спиртом (ректификат, водка, коньяк, ликёры), дополнительно оформляется декларация по ТР ТС 021/2011 «О безопасности пищевой продукции». Она подтверждает, что материалы проточной части — AISI 316L, FKM, PTFE — допущены к контакту с пищевой продукцией и не вносят токсичных компонентов. Производители, как правило, оформляют эту декларацию в рамках единого пакета, но при заказе следует явно запросить её наличие.
Стандартный пакет документов при поставке насоса для спирта
Паспорт насосного агрегата (с шильдиком Ex), сертификат соответствия ТР ТС 012/2011 (взрывозащита), декларация соответствия ТР ТС 010/2011 (машиностроительная безопасность), декларация соответствия ТР ТС 021/2011 (пищевой контакт — при необходимости), документ о материале корпуса и уплотнений (EN 10204 3.1 или 3.2 для ответственных поставок), протокол FAT (заводские приёмочные испытания) по согласованию, гигиенический сертификат на эластомеры, ведомость ЗИП (запасных частей и принадлежностей).
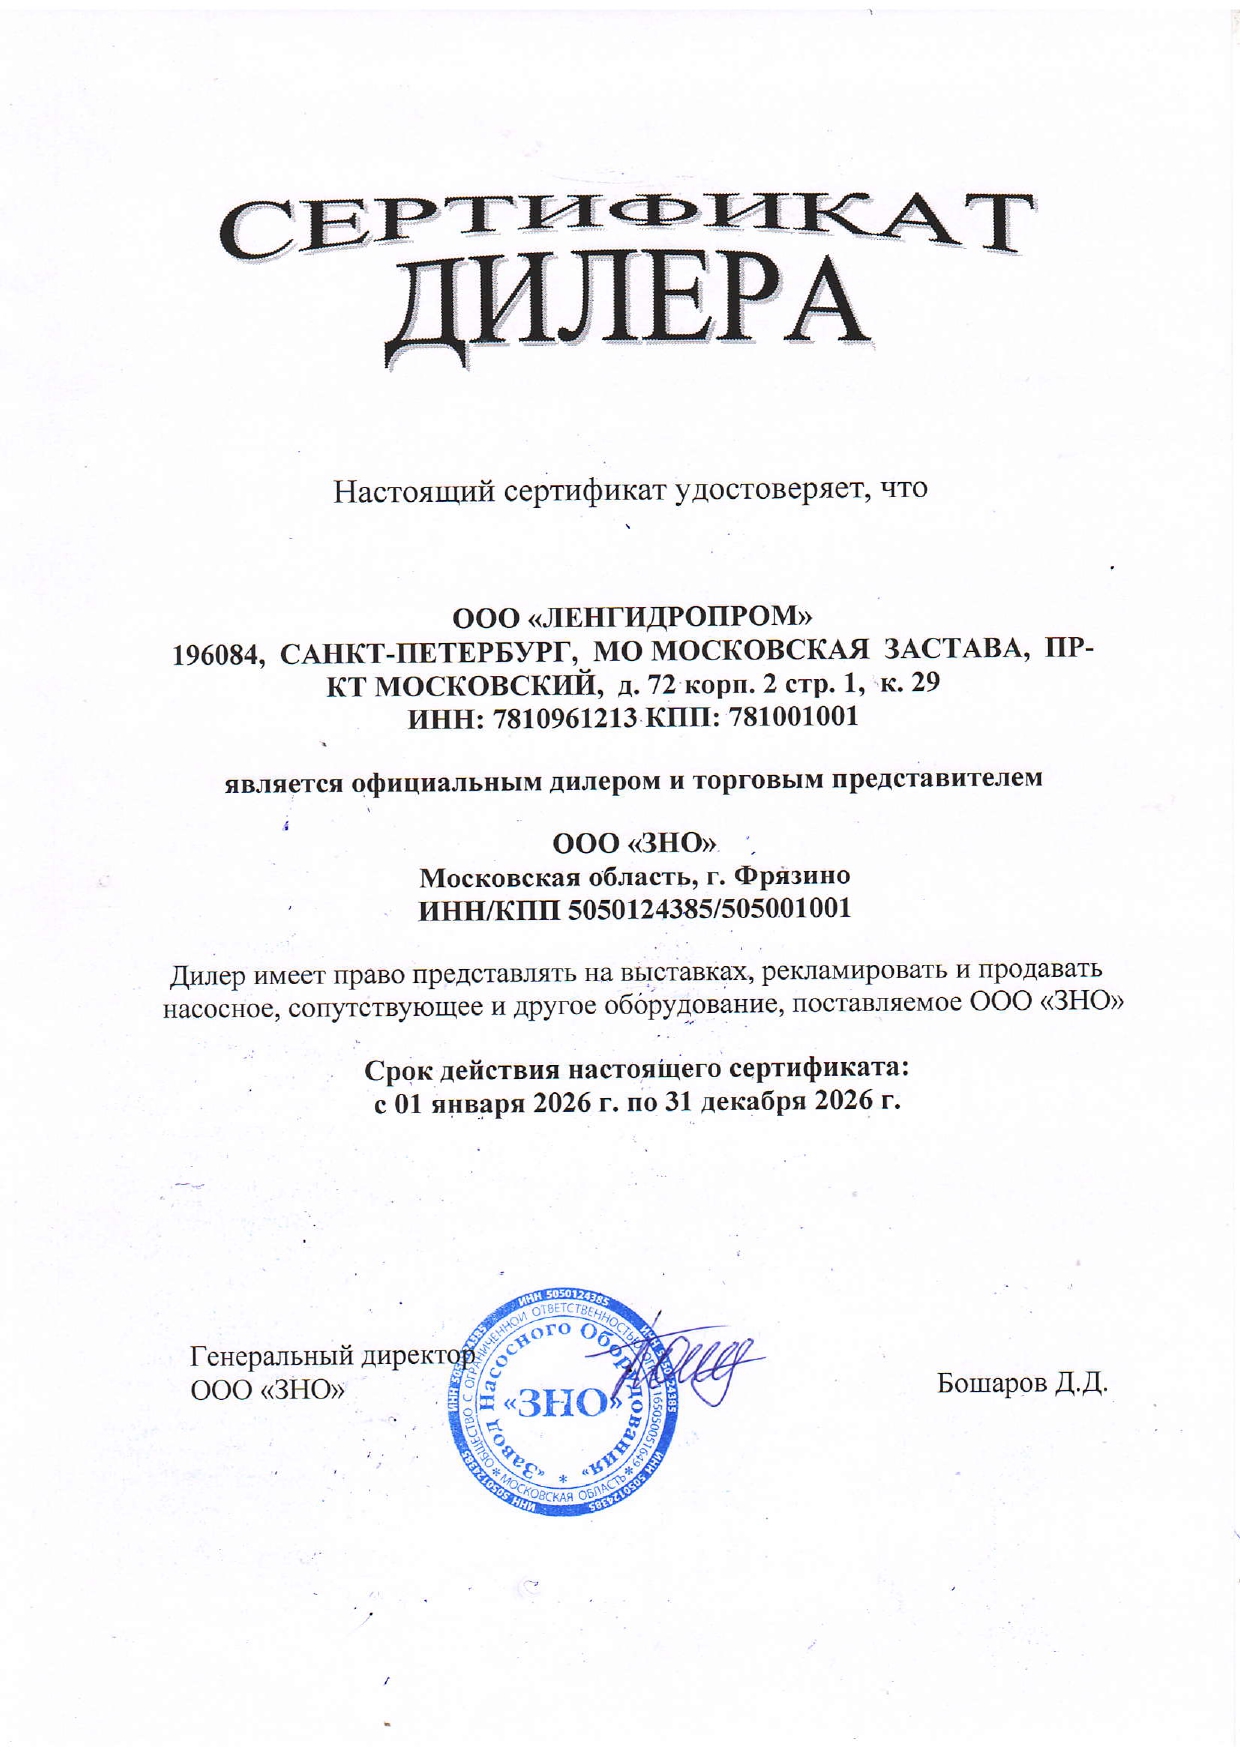
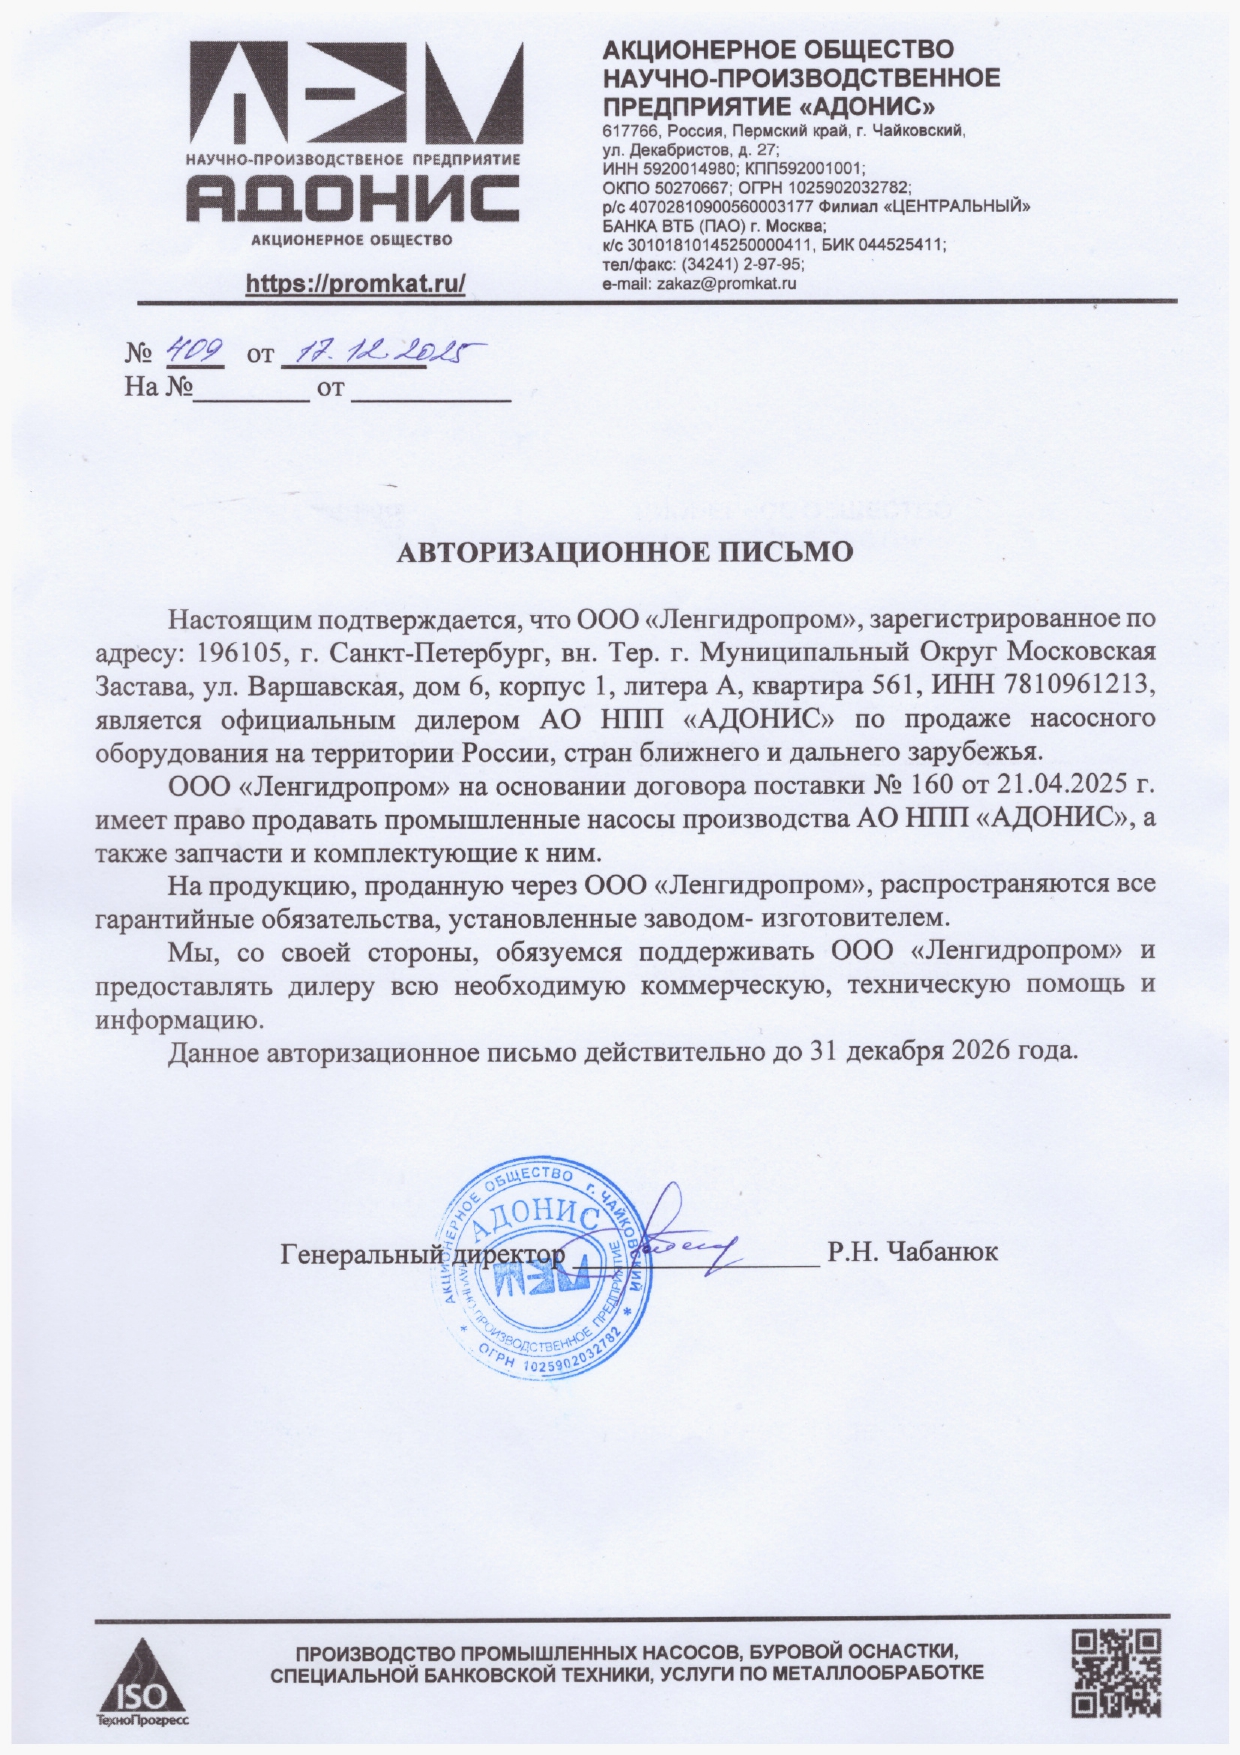
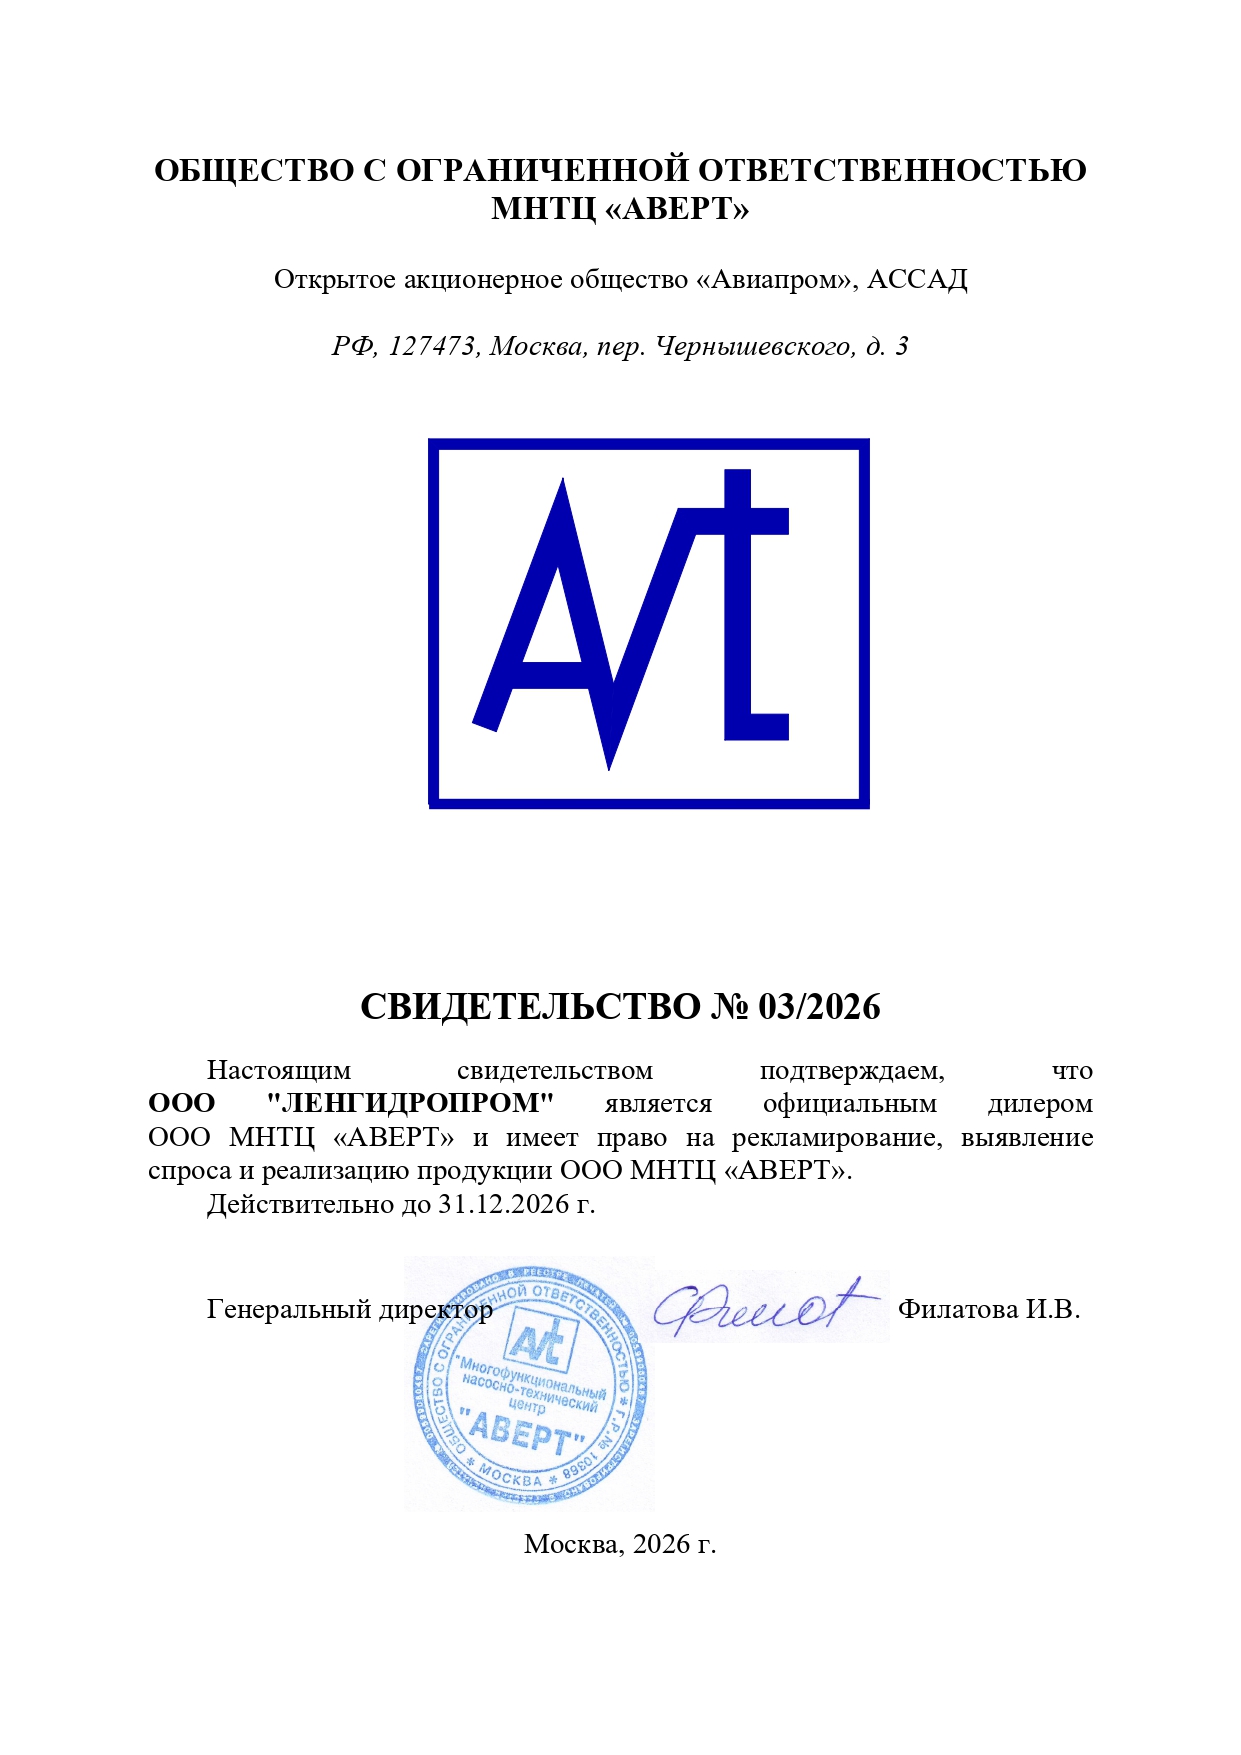
Сертификаты и авторизации
ООО «ЛЕНГИДРОПРОМ» — официальный дилер производителей насосного оборудования, в том числе взрывозащищённых и пищевых насосов для спирта и алкогольных напитков.

Часто задаваемые вопросы
Чем импеллерный насос отличается от центробежного при перекачке спирта?
Обязательна ли взрывозащита Ex для насоса на ликеро-водочном или спиртовом заводе?
AISI 304 или AISI 316L — какая нержавейка нужна для насоса на спиртовом заводе?
Почему нельзя ставить уплотнения из NBR в насосах для спирта?
Как правильно рассчитать NPSHr для насоса на спирте, чтобы не допустить кавитации?
Нужна ли сертификация по ТР ТС 021/2011 для насоса, контактирующего с пищевым спиртом?
Какой Ex-класс нужен для насоса в зоне розлива водки или зоне склада спирта?
Можно ли использовать пневматический мембранный насос без Ex-сертификата на спиртовом заводе?
Каков срок поставки взрывозащищённого пищевого насоса для спирта?
Каков ресурс и гарантийный срок насосов для спирта?
Что нужно прислать для подготовки КП на насос для спирта?
Участвуете ли в тендерах по 44-ФЗ/223-ФЗ для спиртовых и ликеро-водочных предприятий?
Нужна помощь с подбором оборудования?
Инженеры «Ленгидропром» проведут расчёт и подберут насос под ваши задачи. Ответ в течение 1-2 рабочих дней.
+7 (812) 270-75-74 / +7 (993) 960-64-88