

Насосы для сусла — специализированное пищевое оборудование для пивоваренных и солодовых производств, обеспечивающее перекачку горячего сусла при температурах до +110 °C, затора с дробиной, дрожжевых суспензий и готового пива на всех стадиях технологической цепочки без пенообразования, окисления и повреждения продукта. В пивоварении насосы работают в принципиально разных режимах: высокотемпературный центробежный гонит кипящее сусло в вирпул через теплообменник, тихоходный кулачковый деликатно перемещает затор с дробиной в фильтрационный чан, а перистальтический обеспечивает розлив готового пива без потери CO₂. Один неправильно подобранный насос на любом из этих переходов — это либо разрушенная дробина, закрывшая фильтр, либо убитые дрожжи, либо вспенившееся пиво в танке.
В разборе: полная карта применения насосов по стадиям пивоварения, типы насосного оборудования с параметрами, критичная проблема уплотнений при горячем сусле, критерии подбора и нормативная база. Написано для главных инженеров и технологов пивоваренных заводов, механиков и специалистов по закупкам при комплектации новых линий или замене оборудования.
Нужна помощь с подбором оборудования?
Инженеры «Ленгидропром» проведут расчёт и подберут насос под ваши задачи. Ответ в течение 1-2 рабочих дней.
+7 (812) 270-75-74 / +7 (993) 960-64-88
Нормативная база и ключевые параметры
Насосы для сусла и пивоварения поставляются с декларацией соответствия ТР ТС 010/2011 «О безопасности машин и оборудования». К насосному оборудованию, контактирующему с пивоваренной продукцией, применяются гигиенические требования ГОСТ EN 1672-2-2012 «Оборудование для обработки пищевых продуктов. Часть 2. Гигиенические требования»: гладкие поверхности из нетоксичных коррозионностойких материалов, отсутствие застойных зон, пригодность к CIP-мойке. Горячее сусло перекачивается при температурах +90…+110 °C с pH 4,2–5,5 и плотностью 1,050–1,080 г/см³. Затор с дробиной содержит частицы до 3 мм при вязкости 500–5 000 сПз и требует насосов с частотой вращения не выше 400–600 об/мин. Для международных поставок и крафтовых производств экспортной ориентации — сертификация EHEDG и 3-A Sanitary Standards.
Карта применения насосов по стадиям пивоварения
Технология пивоварения состоит из восьми последовательных стадий, на каждой из которых используется оборудование определённого типа. Продукт меняет физические свойства от горячей суспензии с дробиной (затор) через кипящую сахарную жидкость (горячее сусло) до насыщенного CO₂ напитка (готовое пиво). Диапазон рабочих температур — от +2 °C в лагерном подвале до +110 °C в вирпуле, диапазон вязкостей — от 1–3 сПз (вода для промывки) до 5 000 сПз (густой затор в начале фильтрации). Ни один тип насоса не покрывает весь диапазон: грамотная комплектация пивоварни требует минимум трёх разных типов насосного оборудования.
Заторная стадия — самая требовательная к насосу. Затор (смесь молотого солода и горячей воды при 62–78 °C) содержит нерастворимую шелуху зерна — дробину — с частицами до 3 мм. Перекачка центробежным насосом с высокооборотным рабочим колесом дробит шелуху, образуя мелкие частицы, которые забивают щели фильтрационного сита и снижают скорость фильтрации в 2–4 раза. Второй критичный момент — транспортировка горячего сусла (90–100 °C) после кипячения в вирпул и через пластинчатый теплообменник. Здесь главная угроза — уплотнение: сахара сусла кристаллизуются на торцевых парах стандартного уплотнения, расклинивают кольца и вызывают течь уже через 2–4 недели работы.
На стадии брожения и дображивания ключевая задача насоса — деликатная перекачка живых дрожжей и готового пива. Дрожжевые клетки диаметром 5–10 мкм механически разрушаются при сдвиге — высокооборотный центробежный насос убивает до 30–40% клеток в суспензии, что влечёт за собой снижение жизнеспособности задаточной культуры и нестабильное брожение. Для готового пива критична потеря CO₂ и окисление — оба явления возникают при кавитации или подсосе воздуха в случае неправильной конструкции насоса или линии всасывания.
Типы насосов для сусла: от затора до розлива
Насосы для пивоварения делятся на высокотемпературные (для горячего сусла выше +80 °C), тихоходные объёмные (для затора, дрожжей, готового пива) и вспомогательные (для CIP-растворов, воды). Ключевой параметр выбора — не только перекачиваемый продукт, но и стадия процесса: одна и та же среда (сусло) до кипячения и после имеет разные требования к насосу по температуре и наличию взвешенных веществ.
| Стадия / среда | Температура | Тип насоса |
|---|---|---|
| Затор (солод + вода, с дробиной) | +62…+78 °C | Кулачковый или одновинтовой, 750–1 000 об/мин |
| Рецеркуляция мутного сусла (ворлауф) | +72…+78 °C | Центробежный тихоходный или кулачковый |
| Горячее сусло в сусловарочный котёл | +75…+85 °C | Центробежный высокотемпературный, спец. уплотнение |
| Горячее сусло в вирпул (после кипячения) | +95…+110 °C | Центробежный высокотемпературный с Wort Seal |
| Охлаждённое сусло через теплообменник | от +98 до +10 °C | Центробежный высокотемпературный с ЧРП |
| Охлаждённое сусло с дрожжами в ЦКТ | +8…+15 °C | Центробежный санитарный или кулачковый |
| Дрожжевая суспензия (задача, сбор) | +2…+15 °C | Импеллерный или одновинтовой, AISI 316L |
| Молодое / фильтрованное пиво | +2…+10 °C | Кулачковый или перистальтический |
| Розлив готового пива (карбонизированного) | +2…+8 °C | Перистальтический или кулачковый с обратным давлением |
| CIP-раствор, вода | до +90 °C | Центробежный санитарный |
На средней пивоварне мощностью 500–2 000 гектолитров в месяц парк насосов составляет 6–12 единиц разных типов. Ниже — четыре ключевых конфигурации, без которых не обходится ни одно промышленное производство.
Центробежный высокотемпературный (горячее сусло)
Основной насос сусловарочного цеха. Перекачивает кипящее сусло в вирпул и через пластинчатый теплообменник. Специальное торцевое уплотнение Wort Seal с твёрдосплавными кольцами SiC/SiC предотвращает кристаллизацию сахара. Корпус AISI 316L, открытое рабочее колесо.
- Подача: 10–500 м³/ч
- Напор: до 50 м
- Температура: до +110 °C
- Уплотнение: SiC/SiC (Wort Seal)
- Давление: до 8 бар
- CIP-совместимость: да
Центробежный с магнитной муфтой
Насос без торцевого уплотнения — рабочее колесо соединено с приводом магнитной муфтой через герметичную стенку. Полная герметичность исключает утечку горячего сусла. Популярен в крафтовых и мини-пивоварнях: до +110 °C, простая эксплуатация и CIP в одном агрегате.
- Подача: 1–80 м³/ч
- Напор: до 30 м
- Температура: до +110 °C
- Герметичность: магнитная муфта
- Материал: AISI 304/316L
- Применение: мини-, крафт-пивоварни
Кулачковый насос (затор, дрожжи, пиво)
Объёмный насос с низкими сдвиговыми усилиями. Перекачивает затор с дробиной без разрушения шелухи, живые дрожжи без потери жизнеспособности, фильтрованное пиво без пенообразования. Реверс потока — стандартная функция при обеспечении CIP в полном контуре.
- Подача: 2–200 м³/ч
- Давление: до 20 бар
- Температура: до +150 °C (SIP)
- Частота: 100–600 об/мин
- Частицы: до 15 мм
- EHEDG, 3-A: опционально
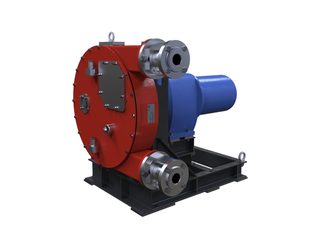
Перистальтический / импеллерный (пиво, дрожжи)
Перистальтический насос (шланговый) перекачивает готовое карбонизированное пиво без потери CO₂ и окисления — продукт проходит только через шланг, контакт с металлом исключён. Импеллерный с гибким крылом — экономичное решение для дрожжевой суспензии с самовсасыванием до 4 м.
- Подача: 0,1–30 м³/ч
- Давление: до 8 бар (перист.)
- Температура: до +80 °C
- Контакт: только шланг (пищевой)
- Самовсасывание: до 8 м
- Пульсация: гасится демпфером
Технические характеристики насосов для сусла
| Параметр | Значение (диапазон) |
|---|---|
| Производительность (Q) | от 1 до 500 м³/ч |
| Напор (H) | до 50 м (центробежные), до 20 бар (объёмные) |
| Рабочая температура | от +2 °C (лагерный подвал) до +110 °C (вирпул) |
| Температура CIP-мойки | до +90 °C (NaOH 2%), до +140 °C (SIP, объёмные насосы) |
| pH рабочей среды | 4,2–5,5 (сусло, пиво); 11–13 (CIP-щёлочь) |
| Максимальный размер частиц | до 3 мм (затор/дробина) — стандарт; до 15 мм — кулачковые |
| Материал проточной части | AISI 316L — стандарт для сусла и пива; AISI 304 — для воды и CIP |
| Шероховатость поверхности | Ra ≤ 0,8 мкм (стандарт); Ra ≤ 0,4 мкм (EHEDG Class I) |
| Тип уплотнения | Wort Seal SiC/SiC (горячее сусло); EPDM/FKM (кулачковые) |
| Санитарные присоединения | DIN 11851, Tri-Clamp DIN 32676, SMS 1145, IDF |
| Частота вращения | 750–3 000 об/мин (центробежные); 100–600 об/мин (объёмные) |
| Мощность привода | от 0,5 до 45 кВт |
| Класс защиты двигателя | IP55 стандарт, IP65 для влажных производственных зон |
Конструкция насосов для сусла: уплотнение — главная проблема
Горячее сусло содержит 10–25% растворимых сахаров (мальтоза, глюкоза, декстрины) при температуре +90…+110 °C. При попадании такого продукта в зазор торцевого уплотнения стандартного типа (графит/нержавеющая сталь) вода из сусла испаряется, сахар кристаллизуется между контактными кольцами, расклинивает их и нарушает уплотнение. Практика промышленных пивоварен показывает: стандартное механическое уплотнение на горячем сусле выходит из строя за 2–8 недель работы. Решение — специальное уплотнение Wort Seal с твёрдосплавными кольцами из карбида кремния SiC/SiC: они не боятся абразивного воздействия кристаллов сахара и допускают прокачку через уплотнение малого количества самого сусла в качестве смазки. Ресурс Wort Seal — от 2 до 4 лет при правильной эксплуатации.
Второй конструктивный аспект — тип рабочего колеса центробежного насоса для сусла. Закрытое колесо создаёт высокий напор, но не справляется с включениями и дробиной — она набивается в межлопастные каналы и блокирует насос. Открытое рабочее колесо с широкими каналами (диаметр прохода от 6 до 10 мм) допускает перекачку сусла после мутного слива (ворлауф) и воды с взвешенными веществами. Для затора с дробиной применяется кулачковый насос с роторами из нержавеющей стали и зазором между роторами и корпусом от 0,1 до 0,3 мм: этот зазор исключает разрушение частиц дробины, но обеспечивает достаточное давление для транспортировки. Скорость кулачкового насоса для затора не должна превышать 400–600 об/мин — выше начинается механическое разрушение шелухи зерна, которая «замуровывает» фильтрационное сито.
Дрожжевые насосы — отдельный класс требований. Живые дрожжевые клетки диаметром 5–10 мкм разрушаются при высоком сдвиге: оптимальное решение — импеллерный насос с гибкими лопастями из пищевого эластомера или одновинтовой насос с низкой частотой ротора 200–400 об/мин. Оба типа переносят суспензию бережно, не повреждая клеточные мембраны. Жизнеспособность задаточных дрожжей после прокачки через правильно подобранный насос снижается не более чем на 5–7% — это норма для промышленного пивоварения.
Типичная ошибка: стандартный молочный насос на горячем сусле
Крафтовая пивоварня в Санкт-Петербурге установила стандартный молочный центробежный насос (класс для горячего молока до +90 °C) на линию подачи горячего сусла после сусловарочного котла. Рабочая температура сусла составляла +96 °C. Торцевое уплотнение с графитовыми кольцами начало течь через 3 недели — сахар сусла закристаллизовался между уплотнительными парами. Потребовалась незапланированная остановка производства на 2 дня, замена уплотнения и промывка всего трубопровода. Правильное решение: насос с уплотнением Wort Seal SiC/SiC (карбид кремния) либо центробежный с магнитной муфтой — в обоих случаях кристаллизация сахара не критична для работы уплотнения.
Как выбрать насос для сусла и пивоварни
Подбор насоса для пивоварни начинается с того, на какой стадии процесса он работает и что именно перекачивает. Универсального решения нет: крупный промышленный завод комплектуется специализированными насосами под каждый технологический переход; мини-пивоварня от 500 до 2 000 л/варку нередко ограничивается двумя–тремя агрегатами с ЧРП, которые переключаются между функциями.
- Определите стадию и перекачиваемый продукт. Горячее сусло выше +80 °C → только высокотемпературный центробежный с Wort Seal или магнитной муфтой. Затор с дробиной → кулачковый или одновинтовой, не выше 600 об/мин. Дрожжи → импеллерный или одновинтовой. Готовое карбонизированное пиво → перистальтический или кулачковый с обратным давлением. CIP-растворы → стандартный санитарный центробежный.
- Рассчитайте требуемую производительность. Q = объём варки в гектолитрах / время перекачки в часах, с коэффициентом 1,2. Для теплообменника дополнительно учитывается время охлаждения (20–60 мин) и скорость потока в пластинах — обычно 8–15 м³/ч на 1 секцию. Для вирпула важна тангенциальная скорость подачи: скорость в трубе перед вирпулом должна быть не менее 2,5–3 м/с для формирования вихря.
- Проверьте напор и потери в системе. Типовые потери: фильтрационный чан 0,5–1,0 бар, пластинчатый теплообменник 1–3 бар (зависит от числа пластин и расхода), трубопровод с арматурой 0,5–1,5 бар. Суммарный напор насоса для горячего сусла через теплообменник на заводе 5 000 гектолитров в месяц — обычно 25–35 м. Для вирпула — 15–25 м.
- Выберите материал контактных поверхностей. AISI 316L — для сусла, пива, CIP-растворов с HNO₃: более стойкая к питтинговой коррозии в кислых средах pH 4–5, чем AISI 304. AISI 304 применяется для воды и NaOH-мойки без кислоты. Уплотнительные материалы: EPDM для всех стадий кроме высоких температур; FKM (Viton) при температурах выше +100 °C и агрессивном CIP.
- Определите необходимость ЧРП. Для центробежного насоса на горячем сусле ЧРП позволяет плавно менять скорость при разных объёмах варки и снижать обороты в конце откачки — это предотвращает подсос воздуха. Для кулачкового насоса на заторе ЧРП регулирует скорость фильтрации в зависимости от вязкости затора (она меняется в процессе фильтрации). Для дрожжей ЧРП даёт точное дозирование в ЦКТ.
- Оцените совместимость с CIP-системой. На промышленных пивоварнях CIP — автоматизированная система: щёлочь NaOH 2% при +75–85 °C, промывка, кислота H₃PO₄ или HNO₃ при +65–70 °C, финальная промывка. Все насосы должны быть пригодны к этому циклу без разборки. Для кулачкового насоса проверьте, допускает ли производитель CIP в закрытом контуре при данной скорости ротора и давлении — у ряда моделей минимальная скорость для CIP отличается от рабочей.
Пример из практики: комплектация пивоварни 5 000 гл/мес
Региональный пивоваренный завод в Ленинградской области при расширении с 2 000 до 5 000 гектолитров в месяц перебирал парк насосного оборудования. Задача: три ежедневных варки по 100 гл, промывка между варками. Итоговая комплектация: два центробежных высокотемпературных насоса AISI 316L с Wort Seal SiC/SiC, 15 кВт (горячее сусло в вирпул и через теплообменник); один кулачковый Q 25 м³/ч с ЧРП (затор из заторного чана в фильтрационный чан, реверс для CIP); один кулачковый Q 8 м³/ч (перекачка молодого пива, сбор дрожжей); два стандартных санитарных центробежных (вода, CIP-растворы). Итог: 6 насосов вместо прежних 4 — зато каждый оптимально соответствует своей стадии. Брак по пенообразованию снизился с 3,1% до 0,4%.
В техническом задании на подбор насосного оборудования для пивоварни фиксируются: тип продукта, объём варки, схема технологической линии с высотными отметками, схема CIP, температуры, требования к документации (ТР ТС, EHEDG), наличие автоматизации (ПЛК, датчики, ЧРП), требования по шуму и взрывозащите (при работе со спиртосодержащими средами).
Сертификация и документация насосного оборудования для пивоварен
Насосы для пивоварения поставляются с декларацией соответствия ТР ТС 010/2011 «О безопасности машин и оборудования». Насосы, контактирующие с суслом и пивом, дополнительно подпадают под требования государственного санитарно-эпидемиологического контроля ЕАЭС на материалы, контактирующие с пищевыми продуктами: свидетельство о государственной регистрации (СГР) на материалы проточной части или заключение санитарной экспертизы. Гигиенические требования к пивоваренному оборудованию в ЕАЭС определяются ГОСТ EN 1672-2-2012, который является переведённым аналогом европейского стандарта: гладкие полированные поверхности, отсутствие застойных зон, пригодность к CIP.
Для промышленных пивоварен с экспортными поставками или международными инвесторами обязательной становится сертификация EHEDG. Насосы для горячего сусла и CIP получают EHEDG Type EL Class I, для розлива готового пива — Class I Aseptic. Соответствие 3-A Sanitary Standards (США) критично при поставках в США, Канаду и на предприятия с американскими совладельцами. Для насосного оборудования на участках со спиртосодержащими средами (пиво свыше 5% об., бражка, спирт) при взрывоопасной концентрации паров обязательна сертификация по ТР ТС 012/2011 с маркировкой Ex согласно ГОСТ 31610 (IEC 60079); категория — не ниже 2G для зон класса 1.
Стандартный пакет документов при поставке
Паспорт и руководство по эксплуатации на русском языке, декларация ТР ТС 010/2011, материальный сертификат EN 10204 3.1 на детали из AISI 316L, подтверждение пищевой совместимости уплотнительных материалов, протокол заводских приёмочных испытаний FAT с кривой Q-H-η, сборочный чертёж с указанием уплотнений, ведомость ЗИП (включая запасные уплотнительные кольца Wort Seal). Для 44-ФЗ/223-ФЗ — выписка из реестра российской промышленной продукции. При наличии ЧРП — паспорт на преобразователь частоты.
Сертификаты и авторизации
ООО «ЛЕНГИДРОПРОМ» — официальный дилер ведущих производителей насосного оборудования для пищевой и пивоваренной промышленности. Поставляем насосы с полным пакетом разрешительных документов для промышленных пивоварен, солодовых заводов и крафтовых пивоварен по всей России.

Часто задаваемые вопросы
Чем насос для горячего сусла отличается от стандартного молочного санитарного насоса?
Почему нельзя перекачивать затор с дробиной обычным центробежным насосом?
Какие материалы выбрать для насоса при работе с пивом и кислотным CIP?
Нужен ли насос с взрывозащищённым двигателем для пивоварни?
Как правильно перекачивать готовое пиво без потери CO₂ и вспенивания?
Какой насос лучше выбрать для пивных дрожжей?
Какой ресурс уплотнения Wort Seal?
Каков срок поставки насосного оборудования для пивоварни?
Какие данные нужны для подбора и коммерческого предложения?
Можно ли использовать один насос для горячего сусла и для CIP-мойки?
Участвуете ли вы в тендерах по 44-ФЗ и 223-ФЗ на поставку оборудования для пивоварен?
Нужна помощь с подбором оборудования?
Инженеры «Ленгидропром» проведут расчёт и подберут насос под ваши задачи. Ответ в течение 1-2 рабочих дней.
+7 (812) 270-75-74 / +7 (993) 960-64-88